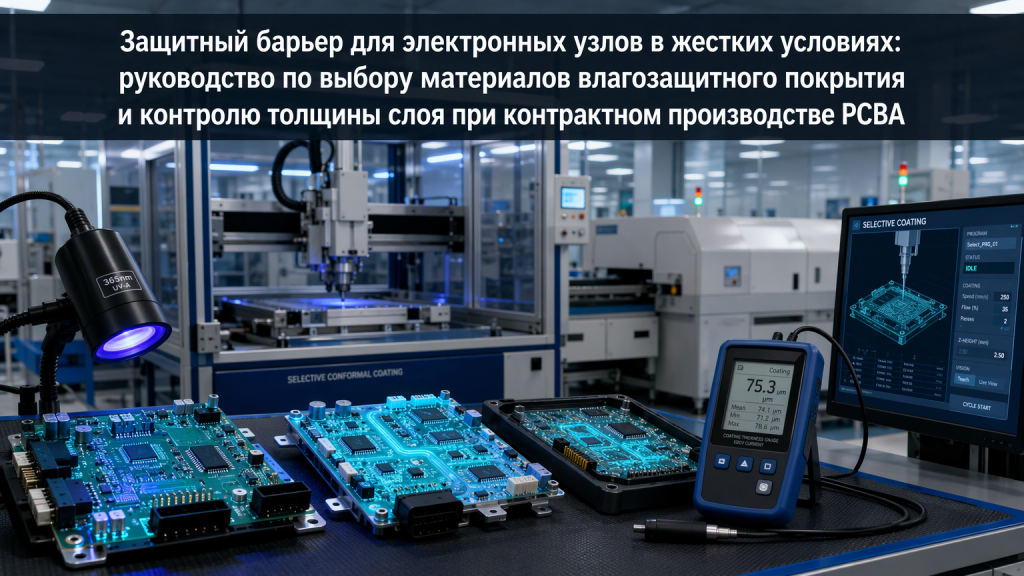
Защитный барьер для электронных узлов в жестких условиях: руководство по выбору материалов влагозащитного покрытия и контролю толщины слоя при контрактном производстве PCBA
В условиях промышленной автоматики и автомобильной электроники незащищенные печатные платы (PCB) чрезвычайно подвержены воздействию влаги. Конформное покрытие служит надежным физическим барьером, значительно продлевая срок службы электронных модулей. Нередко после нанесения защитного лака возникают проблемы с нарушением электрического контакта, а также образование пузырей и растрескивание полимерной пленки. Главными причинами таких дефектов являются несовместимость химического состава лака и превышение допустимой толщины защитного слоя. Выбор профессиональных услуг контрактного производства PCBA позволяет устранить скрытые технологические риски еще до запуска производства. В этой статье подробно рассмотрены физико-химические принципы и правила технологического контроля процесса конформного покрытия.
1. Химические системы материалов конформных покрытий и критерии их выбора
1.1. Физико-химические свойства и температурные границы акриловых, полиуретановых и силиконовых смол
Акриловые смолы обладают превосходными влагозащитными характеристиками. Этот однокомпонентный материал быстро высыхает при комнатной температуре. Сформированное акриловое покрытие легко удаляется растворителями, что существенно упрощает ремонтопригодность электронного узла.
Полиуретановые составы демонстрируют высокую стойкость к механическому истиранию и абразивному износу. После полимеризации пленка образует плотную молекулярную сетку с высокой химической стойкостью. Полиуретан широко применяется в жестких условиях подкапотного пространства автомобилей.
Силиконовые смолы отличаются исключительно широким диапазоном рабочих температур. Этот эластомерный материал сохраняет высокую гибкость даже при температурах до двухсот градусов Цельсия. Силиконовое покрытие эффективно поглощает механические напряжения при резких циклических термоударах.
1.2. Специальные покрытия для экстремальных условий: эпоксидные смолы и парилен
Двухкомпонентные эпоксидные смолы после полного отверждения приобретают высочайшую механическую прочность. Материал обеспечивает надежный барьер против диффузии влаги и агрессивных газов. Сформированный прочный слой представляет собой неремонтируемую долговременную защиту.
Парилен наносится методом вакуумного газофазного осаждения. Мономеры полимеризуются непосредственно на поверхности электронных компонентов, формируя сплошную тонкую пленку. Сверхтонкое покрытие микронной толщины полностью исключает дефекты микропор и капиллярных пустот.
Такой специализированный процесс полностью удовлетворяет жестким требованиям аэрокосмической отрасли. Технология вакуумного осаждения парилена также активно применяется в производстве медицинских имплантируемых приборов.
2. Основные технологии нанесения конформных покрытий и применимость в серийном производстве
2.1. Высокоточная селективная роботизированная лакировка и безмасочный контроль кромок
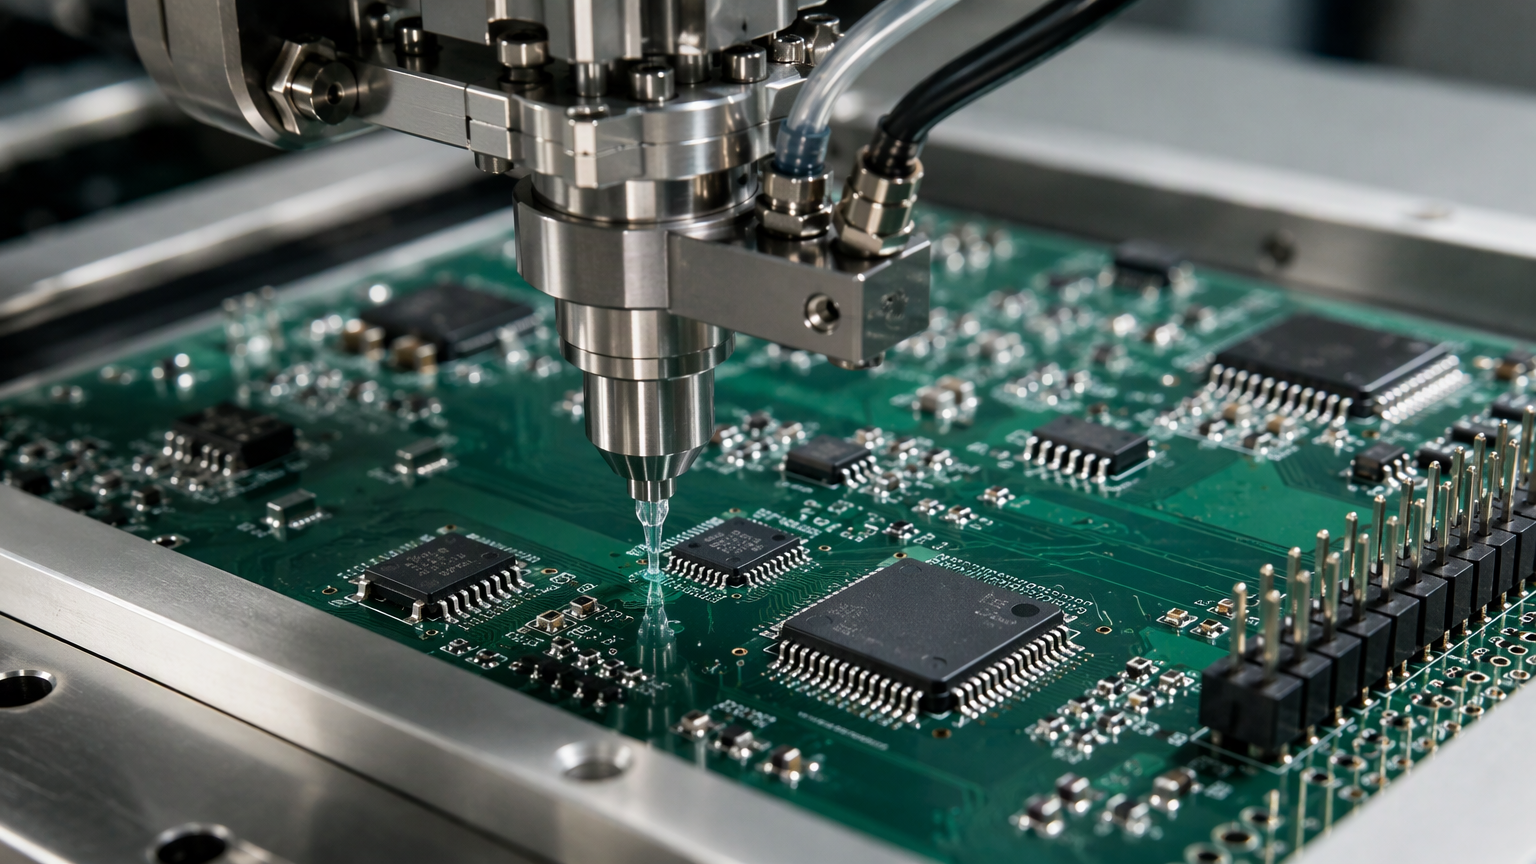
Автоматические установки селективного нанесения оснащены многоосевыми манипуляторами. Прецизионные клапаны микродозирования точно управляют траекторией распыления лака. Оборудование обеспечивает миллиметровые зоны обхода вокруг чувствительных компонентов без нанесения защитных масок.
Автоматизированная технология полностью исключает разлет аэрозольного тумана. Она устраняет трудоемкие операции ручного маскирования липкими лентами. Стабильная толщина и форма пленки гарантируют высокий технологический выход годных изделий в условиях крупносерийного производства.
2.2. Ручное пневматическое распыление, погружение и локальное нанесение кистью
Ручное пневматическое нанесение краскопультом сильно зависит от квалификации оператора. В этом случае сложно добиться равномерной толщины лаковой пленки по всей площади платы. Перед началом работы требуется длительное и аккуратное маскирование контактных площадок.
Метод окунания подходит для простых плат, требующих двусторонней сплошной защиты. В зонах с плотным шагом выводов компонентов часто возникает капиллярный подсос лака в нежелательные зоны. Локальное нанесение кистью применяется преимущественно при изготовлении единичных прототипов и проведении ремонтных работ.
3. Стандарты толщины защитной пленки и методы контроля качества
3.1. Технологические допуски по толщине и дефекты при нарушении норм
Толщина сухого слоя конформного покрытия строго регламентируется отраслевыми стандартами. Для акриловых составов толщина обычно поддерживается в диапазоне от тридцати до восьмидесяти микрометров. Рекомендуемая толщина силиконовых покрытий составляет от пятидесяти до двухсот десяти микрометров.
Чрезмерная толщина слоя приводит к удержанию пузырьков растворителя при полимеризации. Возникающие при термоциклировании внутренние механические напряжения могут вызвать растрескивание паяных соединений SMT. Слишком тонкий слой приводит к оголению острых кромок проводников и потере защитных свойств.
3.2. Контроль толщины гребенками для мокрого слоя, вихретоковыми приборами и UV-инспекцией
На производственных участках толщина сухого покрытия оперативно рассчитывается с помощью гребенок мокрого слоя. Неразрушающий контроль толщины отвержденной пленки выполняется вихретоковыми толщиномерами. Количественные измерения гарантируют строгое соблюдение технологического окна толщины.
В состав промышленных защитных лаков вводятся оптические флуоресцентные добавки. Контролеры ОТК четко видят распределение лака в ультрафиолетовых лучах (UV). Автоматические оптические системы быстро обнаруживают участки с брызгами лака или зоны непрокраса.
4. Определение зон, запрещенных для покрытия, и методы прецизионного маскирования
4.1. Строгие запреты на нанесение лака для разъемов, контрольных точек и акустических датчиков
Попадание защитного лака на разъемы, клеммники и коммуникационные интерфейсы категорически недопустимо. Наличие полимера на контрольных точках нарушает электрический контакт при тестировании щупами. Микропереключатели и прецизионные подстроечные резисторы также требуют обязательного обхода.
Проникновение лака внутрь механических коммутационных элементов приводит к полной потере работоспособности. Акустические порты микрофонов и датчиков давления запрещено покрывать любыми герметизирующими составами. Четкое определение границ запретных зон гарантирует функциональность готового прибора.
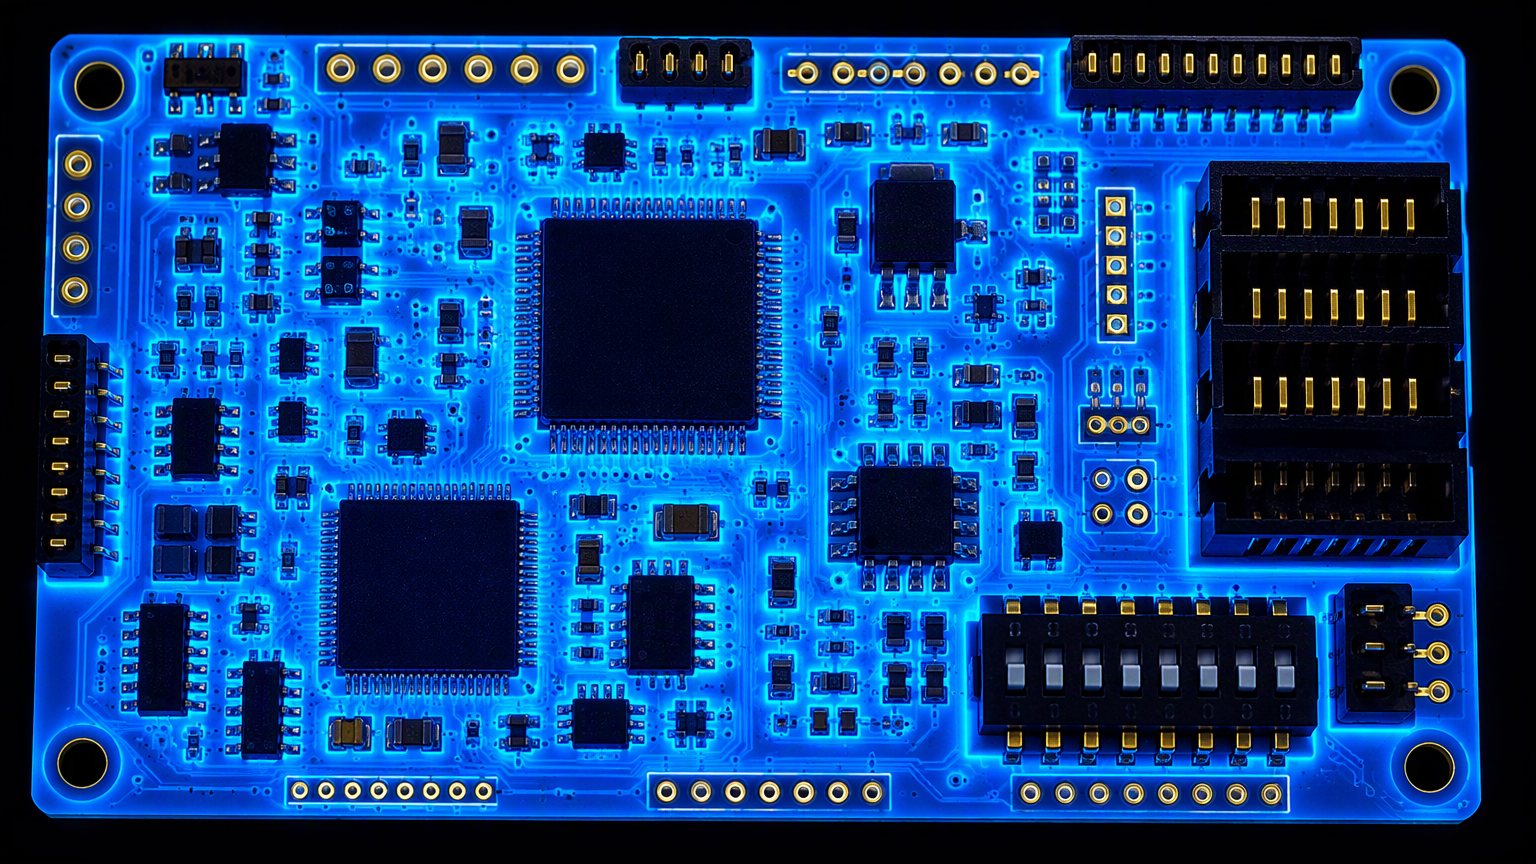
4.2. Антистатические маскировочные ленты, силиконовые колпачки и удаляемые защитные маски
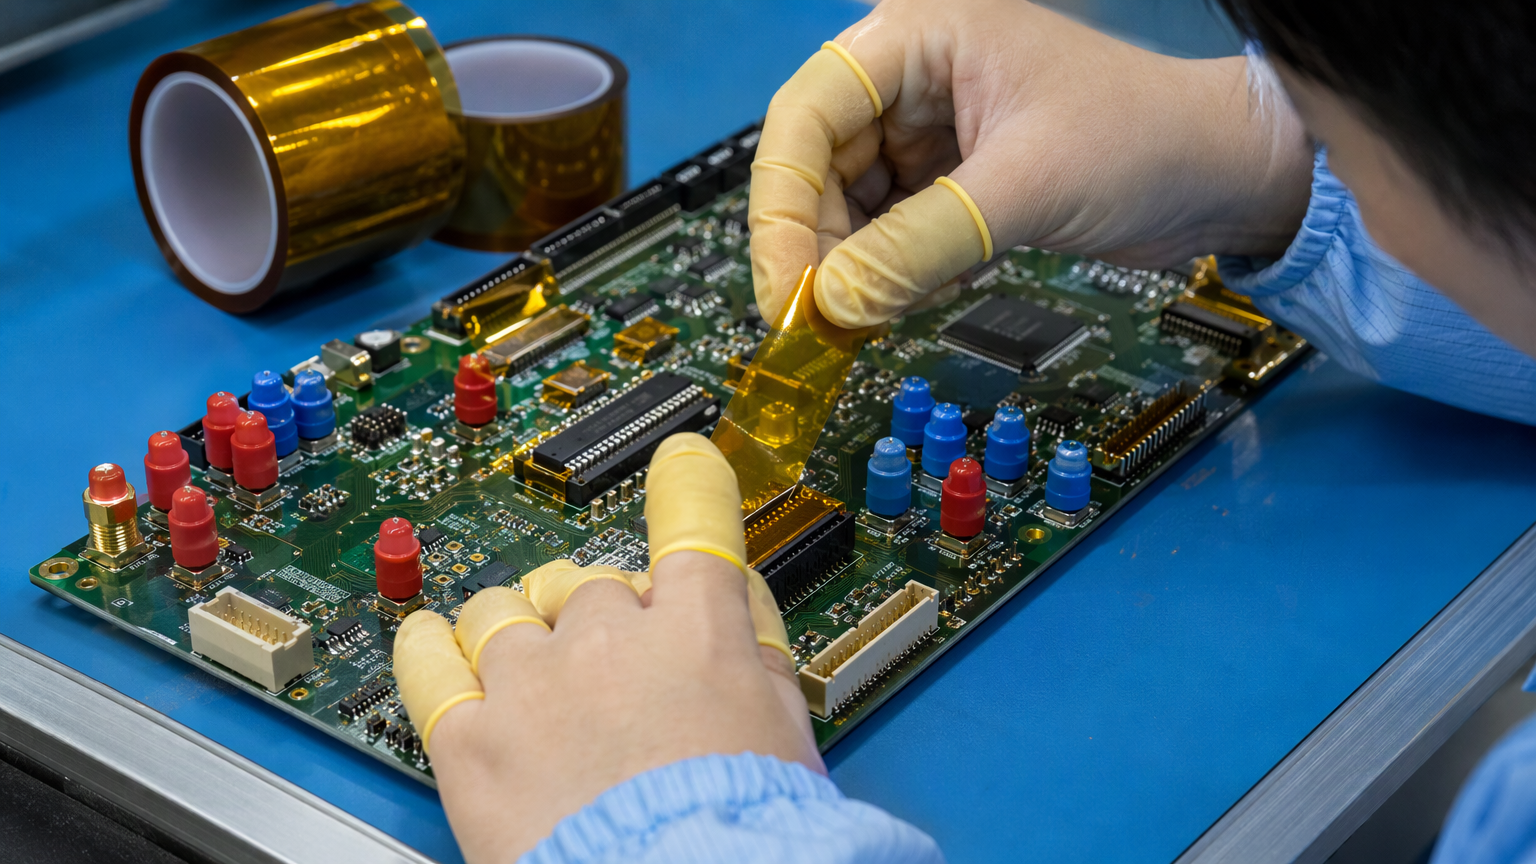
Для защиты критических компонентов операторы используют термостойкие антистатические ленты. Изготовленные по индивидуальным чертежам силиконовые колпачки и заглушки надеваются на разъемы и штыревые разъемы DIP. Такая оснастка существенно повышает производительность операций маскирования.
Удаляемые жидкие паяльные маски применяются для защиты участков сложной формы. После полимеризации и нанесения защитного лака эластичный маскирующий состав удаляется единым фрагментом. Прецизионное маскирование надежно защищает контактные поверхности от диэлектрического слоя.
5. Подготовка поверхности перед нанесением покрытия: контроль чистоты и сушка
5.1. Влияние ионных загрязнений на адгезию пленки и риски расслоения
Остатки флюса после пайки значительно снижают адгезию защитного лака к поверхности платы. Следы жира, масел и отпечатков пальцев препятствуют равномерному смачиванию поверхности полимером. Нанесение лака на загрязненную плату приводит к образованию кратеров и расслоению пленки.
Остаточные ионные загрязнения во влажной среде провоцируют электрохимическую миграцию металлов. Между проводниками с малым зазором могут вырастать проводящие дендриты, вызывающие короткие замыкания. Тщательная очистка поверхности является обязательным условием надежного сцепления покрытия.
5.2. Предварительная сушка плат и процессы отмывки остатков флюса
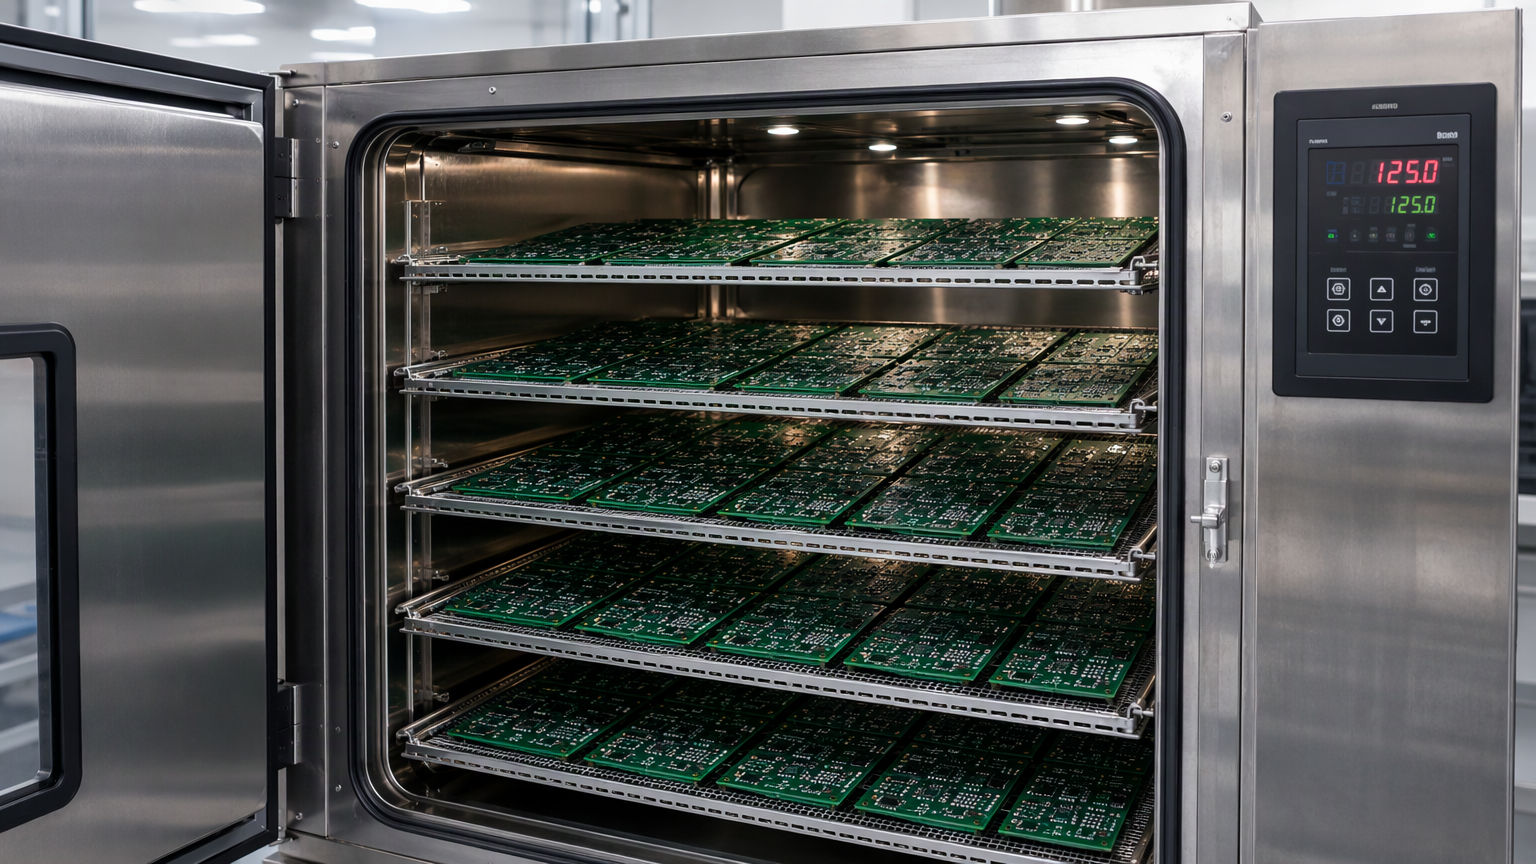
Печатные платы и установленные электронные компоненты активно поглощают влагу из окружающего воздуха. Перед нанесением лака платы помещаются в сушильные шкафы для термообработки при постоянной температуре. Предварительная сушка полностью удаляет влагу из внутренних слоев платы и корпусов компонентов.
На современных производствах используются автоматические установки струйной отмывки в воде. Прецизионная отмывка и последующая сушка снижают уровень ионных загрязнений до минимума. Чистая поверхность платы гарантирует максимальную адгезию защитного покрытия при контрактном производстве PCBA.
6. Режимы полимеризации и устранение типовых дефектов покрытия
6.1. UV-полимеризация, конвекционный нагрев и отверждение влагой воздуха
Системы ультрафиолетового (UV) отверждения полимеризуют состав за несколько секунд. В теневых зонах под компонентами материал полимеризуется за счет вторичного механизма отверждения влагой воздуха. Это существенно сокращает время технологического цикла на сборочной линии.
Конвекционные сушильные туннели требуют ступенчатого профиля подъема температуры. Плавный нагрев обеспечивает равномерное испарение растворителей без кипения. Избежание резкого нагрева предотвращает преждевременное образование поверхностной корки, запирающей летучие фракции.
6.2. Устранение микропор, кратеров («рыбий глаз») и трещин напряжений
Появление микропор на поверхности лака чаще всего вызвано недостаточным временем предварительного испарения растворителя. Технологи увеличивают время выдержки платы при комнатной температуре. Кратеры и участки несмачивания обычно возникают из-за следов масла в пневмомагистрали или силиконового загрязнения.
Регулярная очистка фильтров сжатого воздуха полностью устраняет масляные примеси. Для предотвращения растрескивания лаковой пленки корректируется вязкость исходного материала. Точная настройка технологических параметров обеспечивает гладкую и бездефектную защитную поверхность.
7. Комплексный подход к нанесению защитных покрытий в контрактном производстве PCBA
7.1. Требования к чертежам конформного покрытия и сквозной контроль качества
Качественное нанесение защитных покрытий базируется на детальном согласовании конструкторской документации. В сборочных чертежах четко указываются зоны нанесения лака, запретные участки и допустимые технологические границы. Класс толщины покрытия и температурный диапазон эксплуатации фиксируются в технических требованиях.
Отправьте комплект файлов Gerber, спецификацию компонентов (BOM), чертежи маскирования и требования к условиям эксплуатации для проведения всестороннего DFM-анализа и точного расчета стоимости. Инженерная команда обеспечит квалифицированную технологическую поддержку и надежную защиту электронных модулей при серийном производстве PCBA.
Заключение: надежная защита электронных модулей благодаря строгому соблюдению технологии
В жестких условиях эксплуатации конформное покрытие служит ключевым фактором долговечности и безотказности аппаратуры. От правильного выбора химического состава до прецизионного контроля толщины пленки — каждый параметр определяет качество защиты. Научно обоснованный технологический процесс полностью исключает риски ухудшения контакта в разъемах и разрушения паяных соединений. Профессиональные услуги монтажа PCBA и строгий сквозной контроль качества гарантируют стабильную и долговечную работу ответственной электроники в любых условиях окружающей среды.