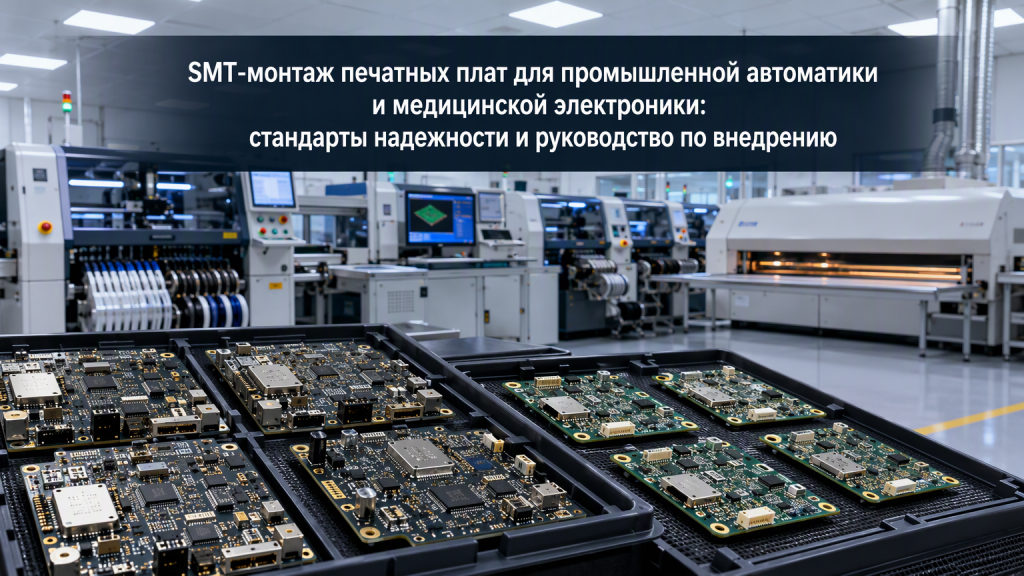
SMT-монтаж печатных плат для промышленной автоматики и медицинской электроники: стандарты надежности и руководство по внедрению
В производстве высокотехнологичной электроники оборудование для промышленного контроля и медицины предъявляет строгие требования к качеству пайки. В отличие от потребительских устройств, такие системы работают в условиях резких перепадов температур, высокой влажности, вибраций и электромагнитных помех. Профессиональный SMT-монтаж печатных плат напрямую определяет срок службы и безопасность работы аппаратных комплексов. В этой статье подробно рассмотрены ключевые требования к производственным стандартам, контролю процессов, методам контроля качества и сквозной прослеживаемости при изготовлении электронных узлов (PCBA).
1. Почему для промышленной и медицинской электроники не подходит стандартная сборка
1.1. Жесткие условия эксплуатации и требования к долговечности
На промышленных объектах платы подвергаются воздействию пыли, масляного тумана, термических циклов и постоянной вибрации. Медицинские приборы требуют абсолютной стабильности при регистрации микровольтных физиологических сигналов. Стандартные потребительские технологии пайки приводят к усталостным микротрещинам в паяных соединениях при длительных нагрузках.
Применение специализированных технологических процессов SMT-монтажа существенно повышает механическую прочность паяных соединений. Использование качественных сплавов припоя и обеспечение достаточной площади смачивания гарантируют стабильную работу схемы в жестких условиях.
1.2. Жизненный цикл оборудования и повторяемость параметров от партии к партии
Срок службы промышленных контроллеров и медицинской техники составляет от пяти до десяти лет и более. Контрактный производитель должен гарантировать не только процент выхода годных плат в первой партии, но и идентичность параметров при повторных заказах спустя годы.
Инженерная группа фиксирует толщину трафарета, координаты компонентов и температурный профиль оплавления. Использование стандартных технологических носителей и фиксированных программ оборудования исключает человеческий фактор и поддерживает стабильное качество.
1.3. Недопустимость простоев производства и рисков для жизни пациентов
Аварийная остановка автоматизированной линии из-за отказа управляющей платы приводит к колоссальным финансовым убыткам. В приборах жизнеобеспечения, таких как аппараты ИВЛ и мониторы пациента, сбой электроники создает прямую угрозу жизни.
Производство высокой надежности требует превентивного предотвращения дефектов. На каждом этапе, от нанесения паяльной пасты до финального тестирования, внедряются строгие механизмы контроля и блокировки брака.
2. Ключевые технологические задачи при сборке промышленных плат PCBA
2.1. Баланс пайки плат с толстой медью и массивных силовых компонентов
В промышленных источниках питания и сервоприводах применяются платы с толщиной меди 2 унции и более. Толстые медные слои обладают высокой теплоемкостью, что может вызывать локальный недогрев при пайке оплавлением.
Выбор профессиональных услуг контрактного производства PCBA решает проблему непропая на платах с высокой теплоемкостью. Технологи используют ступенчатые трафареты и оптимизируют зоны предварительного прогрева, обеспечивая равномерное оплавление как мелких чип-компонентов, так и массивных силовых выводов.
2.2. Защитное конформное покрытие и герметизация для агрессивных сред
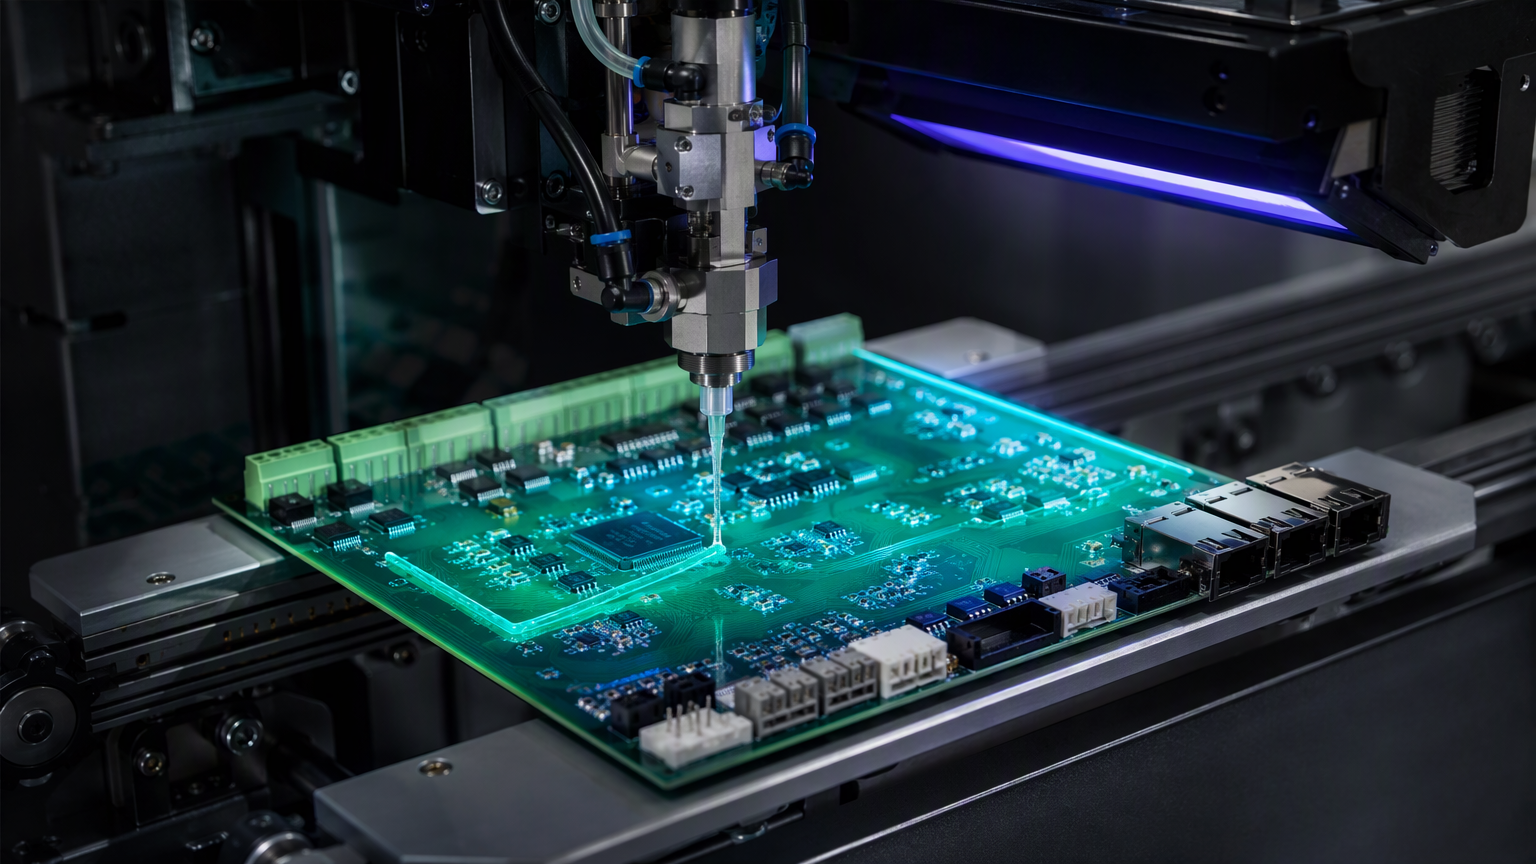
Влагозащитное покрытие предохраняет промышленные электронные модули от влаги, солевого тумана, статического электричества и химической коррозии. Защитный слой замедляет окисление выводов и предотвращает поверхностные утечки тока.
В процессе нанесения требуется точное маскирование разъемов, кнопок и контрольных точек. Автоматизированное селективное нанесение лака с последующим ультрафиолетовым контролем гарантирует равномерную толщину пленки без пузырей и подтеков.
2.3. Совмещенный монтаж SMD-компонентов и выводных элементов DIP
На платах промышленной автоматики часто присутствуют реле, клеммные колодки и электролитические конденсаторы для монтажа в отверстия (DIP). Сочетание поверхностного и выводного монтажа требует четкой последовательности операций.
Для защиты установленных SMD-элементов при пайке волной припоя применяются термостойкие композитные паллеты. Это предотвращает повторный перегрев и термический шок чувствительных компонентов.
3. Особые требования к прецизионному монтажу медицинских приборов
3.1. Малошумящий монтаж каналов съема слабых биопотенциалов
Электрокардиографы и ультразвуковые сканеры регистрируют сигналы микровольтного диапазона. Любые остатки флюса или микроскопические токи утечки искажают диагностические данные.
На линии SMT строго контролируется активность и распределение остатков флюса. Прецизионная установка компонентов и глубокая отмывка плат после пайки снижают паразитные емкости в цепях аналогового интерфейса.
3.2. Высоковольтная изоляция и соблюдение путей утечки тока
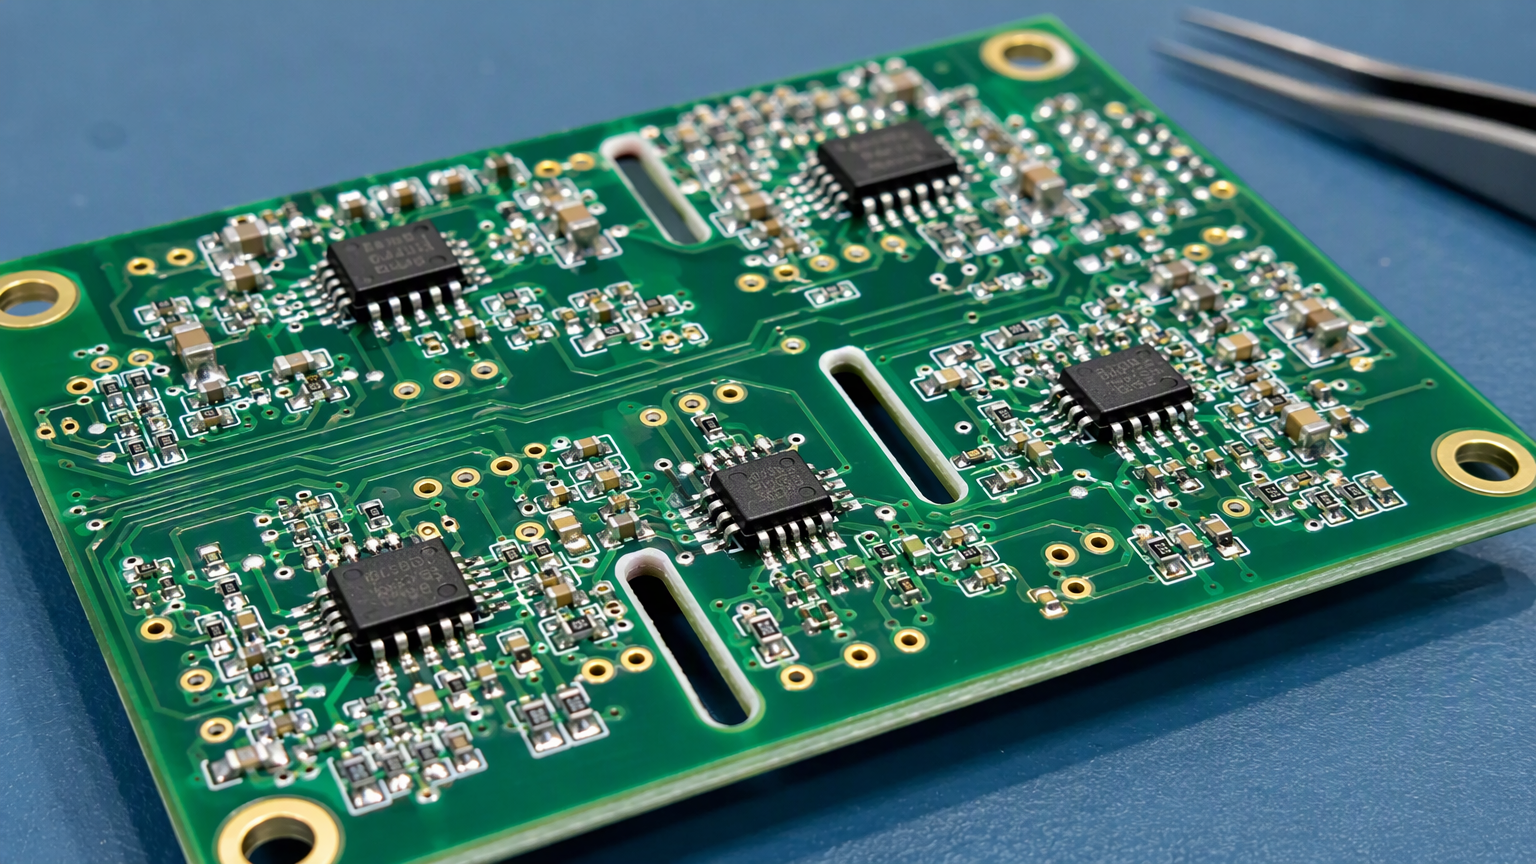
Медицинские стандарты электробезопасности жестко регламентируют величину изоляционных зазоров между сетевой частью и цепями, контактирующими с пациентом. Физические изоляционные прорези на плате должны строго соблюдаться.
Технологический контроль включает проверку чистоты защитных пазов. Полное удаление шариков припоя и микрочастиц меди из изоляционных зазоров гарантирует соблюдение норм электробезопасности.
3.3. Высокоточная установка миниатюрных компонентов высокой плотности
Портативные мониторы и носимые медицинские датчики используют резисторы и конденсаторы типоразмера 0201 и микросхемы в корпусах QFN с мелким шагом. Плотная компоновка требует микронной точности позиционирования.
Высокоскоростные установщики с оптическим центрированием гарантируют точную посадку компонентов на контактные площадки. Применение мелкодисперсных паяльных паст исключает образование перемычек между выводами.
4. Поэтапная система контроля качества на ключевых операциях SMT
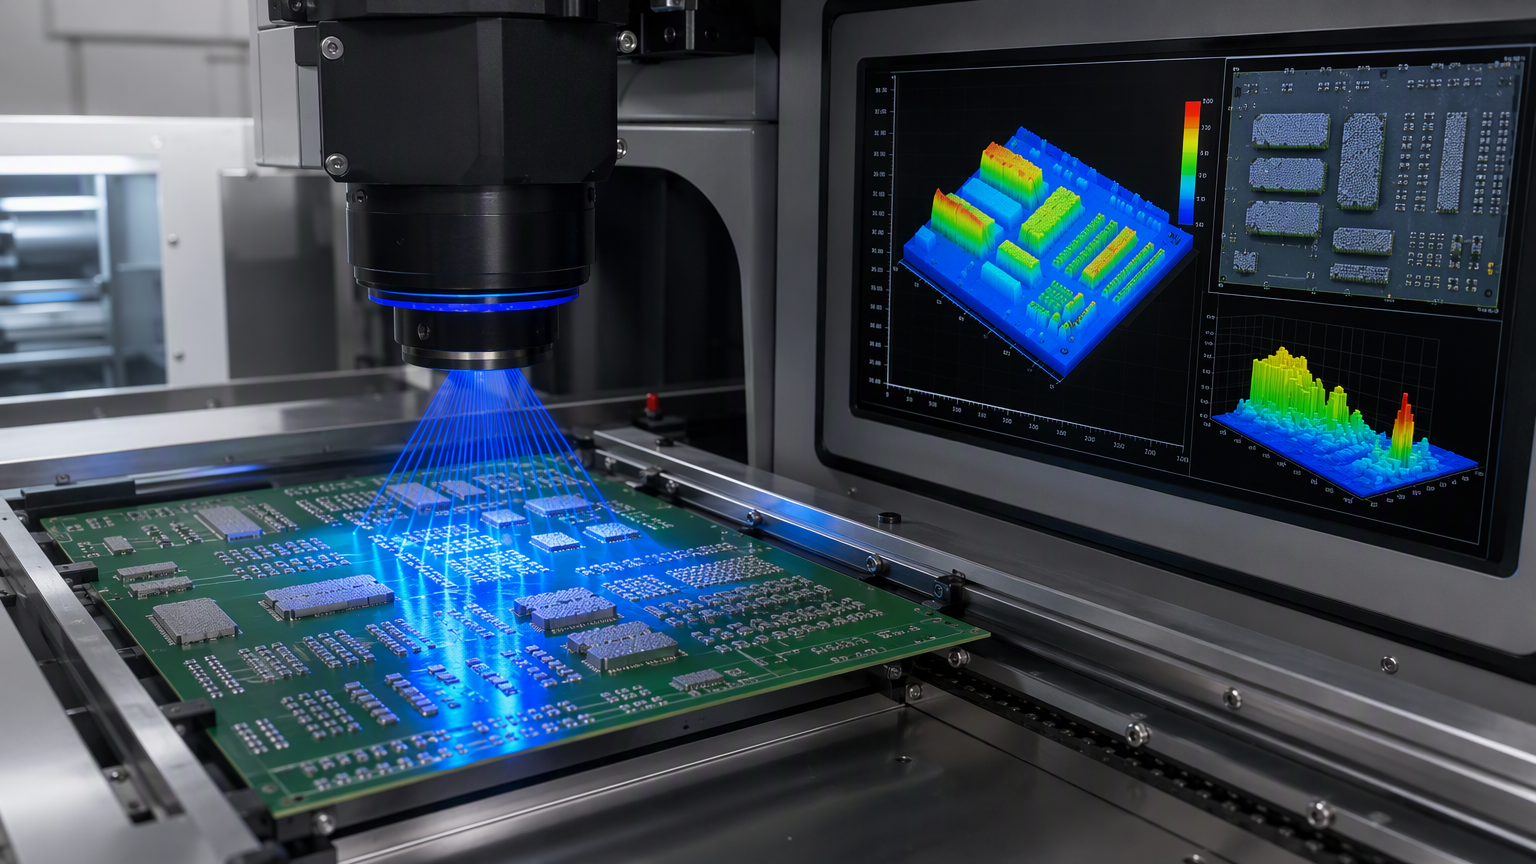
4.1. Предотвращение дефектов с помощью 3D-контроля пасты SPI
Большая часть дефектов пайки возникает на этапе нанесения паяльной пасты. Непрерывный контроль отпечатка пасты до установки компонентов является обязательным стандартом.
Автоматическая система 3D SPI измеряет высоту, объем и площадь каждого отпечатка припоя. При обнаружении недостатка пасты, смазывания или смещения линия немедленно останавливается, устраняя причину брака в самом начале.
4.2. Пайка в среде азота и прецизионная термопрофилометрия
В производстве ответственной промышленной и медицинской электроники широко применяется конвекционная пайка в азотной среде. Бескислородная среда снижает окисление металлов и улучшает смачиваемость выводов.
Инженеры проводят термопрофилирование с использованием многоканальных регистраторов на реальных платах. Оптимальное время выдержки снижает образование пустот под корпусами BGA и обеспечивает плотную кристаллическую структуру паяного шва.
4.3. Двойная верификация с помощью 3D AOI и рентгеноскопии
Система автоматической оптической инспекции (AOI) после печи оплавления проверяет правильность номиналов, полярность, отсутствие смещений и качество галтелей припоя.
Для скрытых выводов компонентов BGA и LGA используется рентгеновский контроль. Рентгеновская дефектоскопия позволяет визуализировать внутренние пустоты в шариках припоя, микротрещины и дефекты несмачивания выводов.
5. Международные стандарты качества и сквозная прослеживаемость
5.1. Критерии приемки электронных сборок и медицинский менеджмент качества
Монтаж промышленной и медицинской техники выполняется по международным нормативам. Стандарт IPC-A-610 Class 3 задает жесткие количественные требования к форме паяного шва и соосности компонентов.
Функционирование предприятия по стандарту ISO 13485 гарантирует контролируемые условия производства и ведение протоколов валидации. Соответствие этим требованиям подтверждает надежность аппаратной части для надзорных органов.
5.2. Прецизионная очистка от остатков флюса и контроль чистоты
Остатки флюса во влажной среде способны вызывать электрохимическую миграцию и рост дендритов, приводя к короткому замыканию. В высоковольтных и прецизионных схемах это недопустимо.
Современные производственные линии оснащаются установками автоматической струйной отмывки. Регулярный контроль ионных загрязнений методом экстракции подтверждает чистоту поверхности плат в пределах установленных норм.
5.3. Сквозное цифровое отслеживание параметров изделия
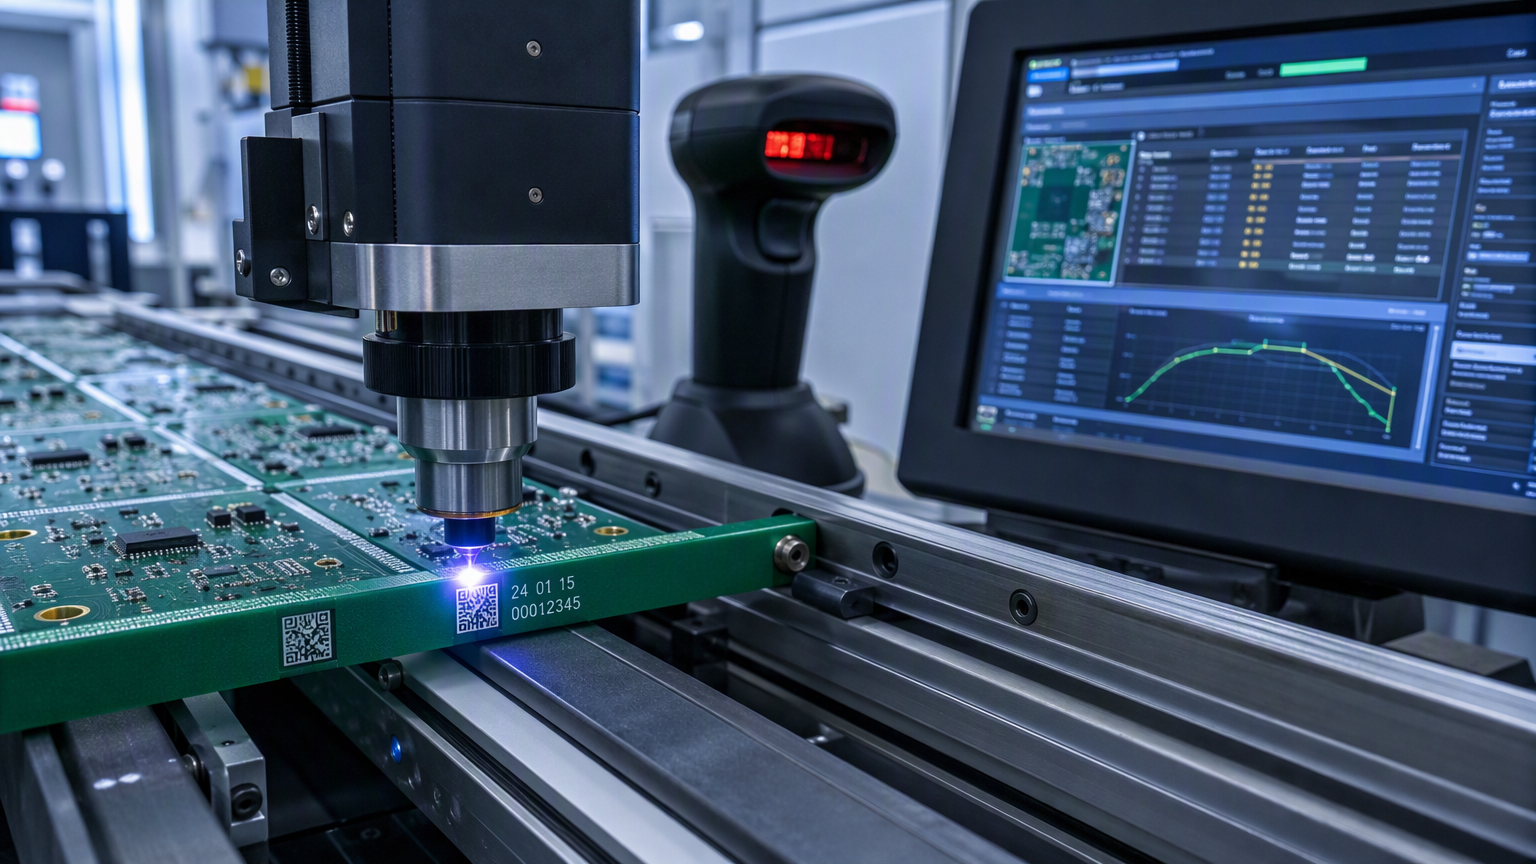
Проекты с повышенными требованиями к надежности требуют поштучной прослеживаемости каждого модуля. На плату лазером наносится уникальный двухмерный матричный код.
Система фиксирует партию стеклотекстолита, номер партии паяльной пасты, катушки компонентов, идентификатор линии, термопрофиль и результаты тестов. При обнаружении рекламации служба качества локализует затронутую партию за считанные минуты.
6. Технологический анализ DFM и внедрение новых изделий NPI
6.1. Предотвращение рисков на этапе анализа технологичности DFM
Проведение DFM-анализа до запуска производства исключает конструктивные ошибки в топологии. Инженеры проверяют геометрию контактных площадок, технологические зазоры, маркировку и тестовые точки.
Оптимизация параметров панелирования и технологических полей предотвращает прогиб плат в конвейерных системах. Устранение эффекта экранирования теплых масс помогает сбалансировать процесс пайки.
6.2. Проверка первого изделия при запуске NPI и фиксация параметров
На этапе запуска нового изделия (NPI) обязательна инспекция первого образца. Автоматизированные тестеры первого изделия сверяют номиналы и полярность компонентов с файлом спецификации (BOM).
После успешной сборки образцов технологи фиксируют типы вакуумных захватов, скорость монтажа и интервалы очистки трафарета в рабочих инструкциях, обеспечивая стабильность крупной серии.
6.3. Электрическое функциональное тестирование и стресс-скрининг
Собранные электронные модули проходят электрический контроль. Внутрисхемное тестирование на адаптере и метод летающих щупов выявляют обрывы дорожек и короткие замыкания.
По требованиям заказчика изготавливаются стенды функционального контроля. Проведение термотренировки в климатических камерах и вибрационные испытания выявляют скрытые дефекты компонентов до отправки готовой продукции.
7. Выбор контрактного производителя PCBA и подготовка документации
7.1. Аудит технологических возможностей и состав проектного пакета
При выборе партнера для поверхностного монтажа печатных плат (SMT) решающее значение имеют точность технологического оборудования, класс чистоты помещений, сертификаты менеджмента качества и портфолио реализованных проектов.
Для расчета стоимости и проведения инженерной экспертизы заказчику рекомендуется предоставить комплект файлов Gerber, спецификацию компонентов (BOM), файл координат компонентов для монтажа, чертеж панелирования и методику тестирования. Инженерная группа проведет оценку технологичности, предложит оптимальные решения и обеспечит качественный запуск изделия в серийное производство.
Заключение: строгие стандарты как основа надежности промышленной и медицинской электроники
Поверхностный монтаж электронных модулей для промышленности и медицины представляет собой прецизионный комплекс технологических операций. Надежность готового устройства складывается из безупречной работы оборудования, строгих стандартов качества, профессионализма технологов и прозрачной системы прослеживаемости. От проверки документации до финального тестирования каждый шаг формирует безотказность аппаратного обеспечения. Выбор опытного контрактного производителя позволяет компаниям минимизировать риски и оперативно выводить на рынок надежную высокотехнологичную продукцию.