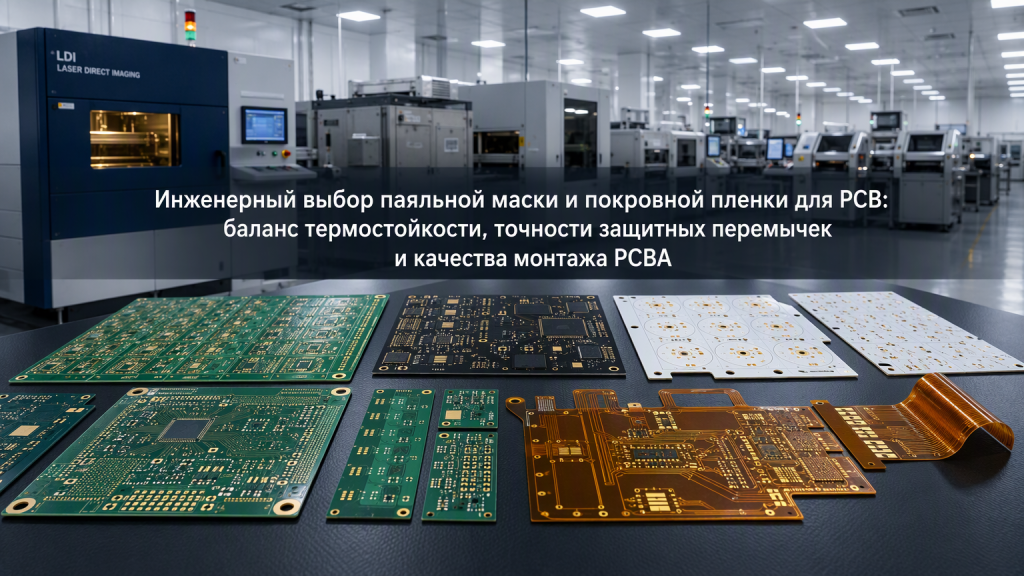
Инженерный выбор паяльной маски и покровной пленки для PCB: баланс термостойкости, точности защитных перемычек и качества монтажа PCBA
При разработке электроники многие инженеры ошибочно воспринимают паяльную маску лишь как декоративный цвет печатной платы. На самом деле паяльная маска — это важнейший полимерный барьер, защищающий внешний медный рисунок от окисления и предотвращающий перемычки припоя при пайке. Химические свойства маски и точность вскрытия окон напрямую влияют на технологический выход годных при монтаже печатных плат (PCBA) и долгосрочную эксплуатацию изделия. В этой статье рассмотрены характеристики материалов, влияние цвета, стандарты IPC, высокочастотный импеданс и дефекты SMT-пайки, чтобы предоставить разработчикам и закупщикам практическое руководство по выбору материалов и анализу технологичности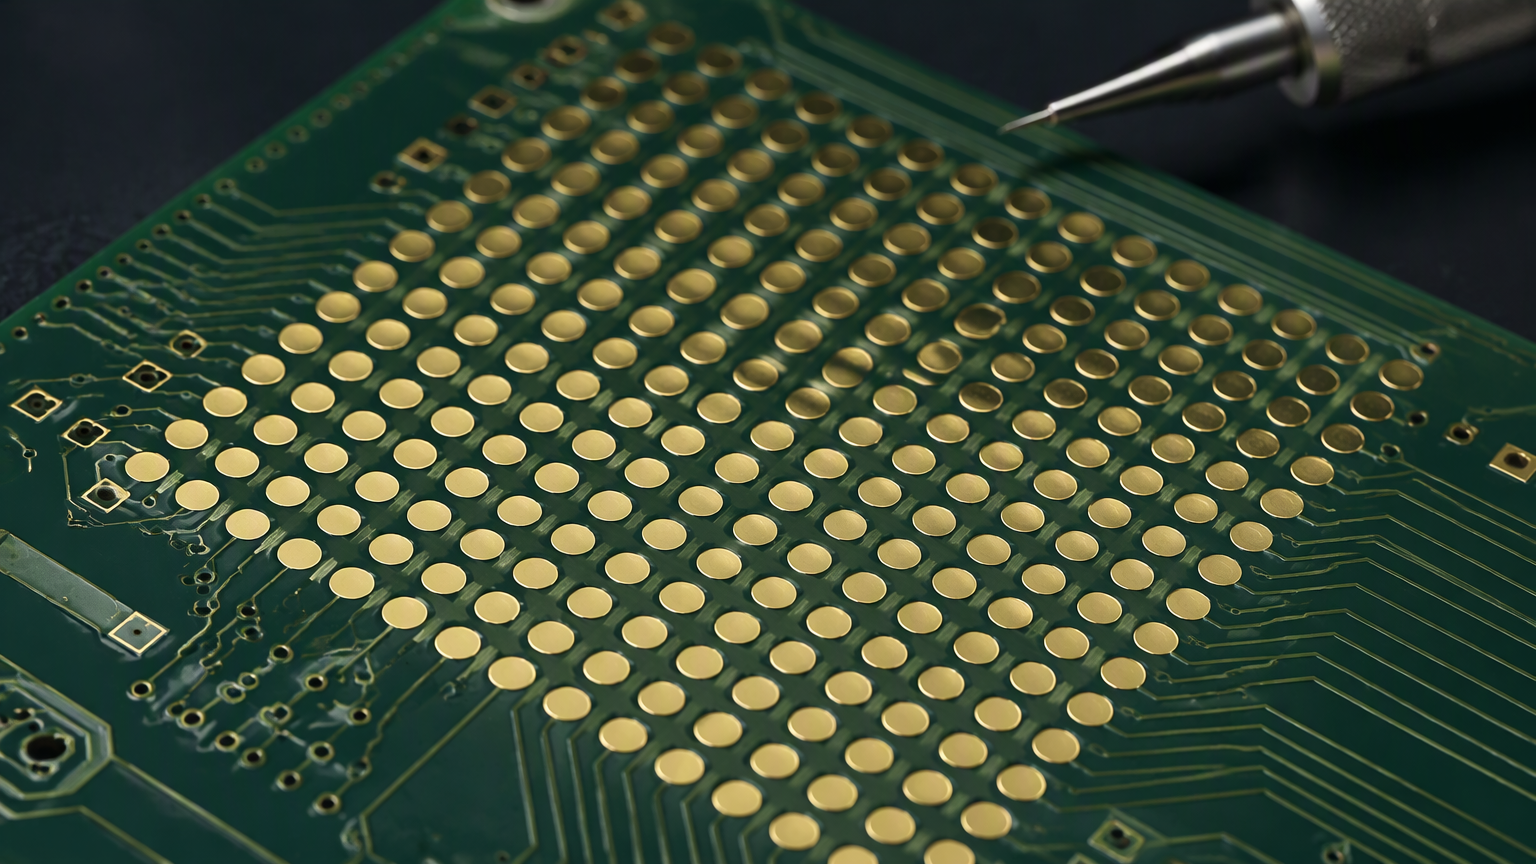 .
1. Почему выбор материала паяльной маски определяет срок службы платы
1.1. Физический барьер для изоляции расплавленного припоя и предотвращения перемычек
В процессах пайки оплавлением и пайки волной расплавленный припой должен смачивать только открытые металлические контактные площадки. Отвержденный слой паяльной маски надежно ограничивает растекание припоя. На участках с малым шагом выводов прецизионная масочная перемычка служит главным физическим барьером против коротких замыканий между соседними выводами.
Применение качественных материалов маски гарантирует стойкость к многократным термоциклам без растрескивания. При автоматизированном монтаже компонентов высокой плотности прочные перемычки маски обеспечивают базовую безопасность технологического процесса.
1.2. Изоляционная защита от влаги и подавление электрохимической миграции
Открытая медь на воздухе быстро подвергается окислению. Во влажной среде под воздействием рабочего напряжения остатки ионов флюса провоцируют электрохимическую миграцию. Это явление приводит к росту дендритов и возникновению коротких замыканий между проводниками.
Плотное защитное покрытие герметично изолирует проводники. Это существенно увеличивает поверхностное сопротивление изоляции платы и повышает стойкость оборудования к воздействию влаги и агрессивных сред.
1.3. Стойкость к термоудару при оплавлении и химической коррозии при финишных покрытиях
Пиковая температура бессвинцовой пайки достигает 245–260 °C. Растворы химического золочения (ENIG) и иммерсионного олова также представляют собой агрессивные высокотемпературные среды. При недостаточной химической стойкости маски происходит подтравливание и отслоение покрытия по краям контактных площадок.
Недостаточно отвержденный слой маски при прохождении печи склонен к вздутию и растрескиванию. Выбор термостойких и химически инертных масок является обязательным условием для качественного нанесения финишных покрытий и последующей пайки.
2. Сравнение основных типов паяльных масок и их технологических свойств
2.1. Широкое применение жидких фотопроявляемых масок (LPI) на жестких платах
Двухкомпонентная жидкая фотопроявляемая маска (LPI) на основе эпоксидных смол обладает двойным механизмом отверждения — световым и термическим. Благодаря ультрафиолетовому экспонированию и лазерному прямому формированию рисунка (LDI) достигается микронная точность совмещения и равномерное покрытие проводников.
Большинство многослойных жестких плат изготавливаются с применением масок LPI. При этом жидкий состав при растекании может становиться тоньше на острых гранях проводников, что необходимо учитывать при проектировании высоковольтных зазоров.
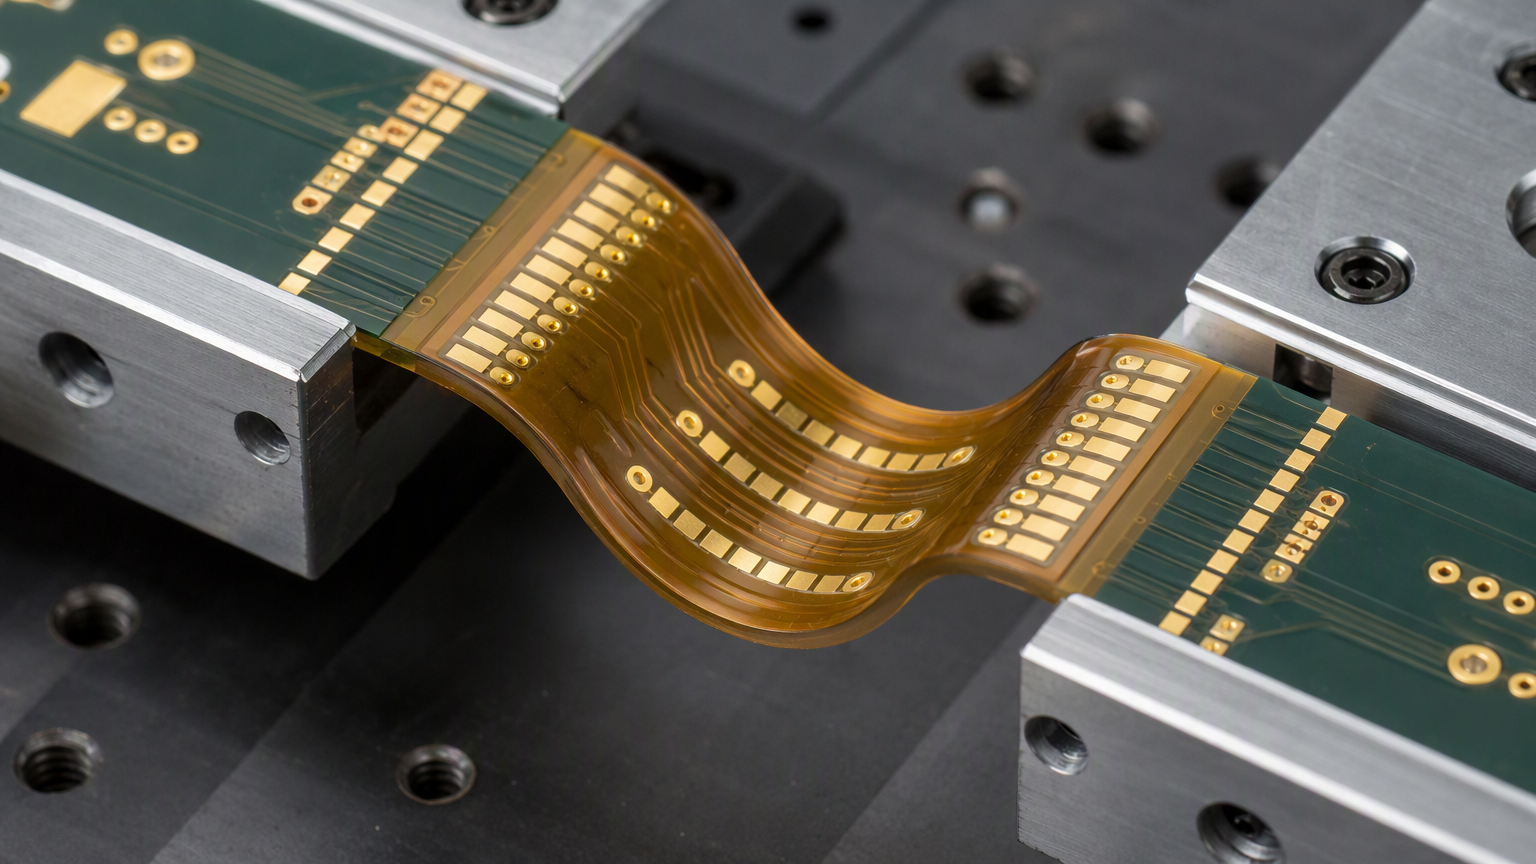
2.2. Преимущества гибких полиимидных пленок (Coverlay) для гибких и жестко-гибких плат
Носимые устройства и медицинские зонды подвергаются постоянным изгибам в процессе работы. Традиционная маска LPI при динамических деформациях может давать микротрещины. Защитная полиимидная пленка (Coverlay) в сочетании с термостойким адгезивом обеспечивает высокую прочность на разрыв и гибкость изоляции.
Окна в покровной пленке формируются механической просечкой или лазерной резкой, после чего пленка ламинируется на плату в вакуумном прессе. Такая конструкция сохраняет электрическую изоляцию даже после сотен тысяч циклов изгиба.
2.3. Специфика применения сухих пленочных масок и термоотверждаемой шелкографии
Сухая пленочная маска обладает высокой равномерностью по толщине и часто применяется там, где требуется гарантированное перекрытие отверстий (тентирование). Поскольку твердая пленка хуже затекает в узкие междорожечные зазоры, процесс ламинирования требует строгого контроля вакуума для исключения воздушных пузырей.
Бюджетная сеткографическая термоотверждаемая маска используется на простых одно- и двухсторонних платах с крупным рисунком. Невысокая разрешающая способность ограничивает ее применение в платах с мелким шагом выводов.
3. Влияние цвета паяльной маски на точность совмещения и оптический контроль
3.1. Зеленая маска: максимальное окно экспонирования и тонкие перемычки
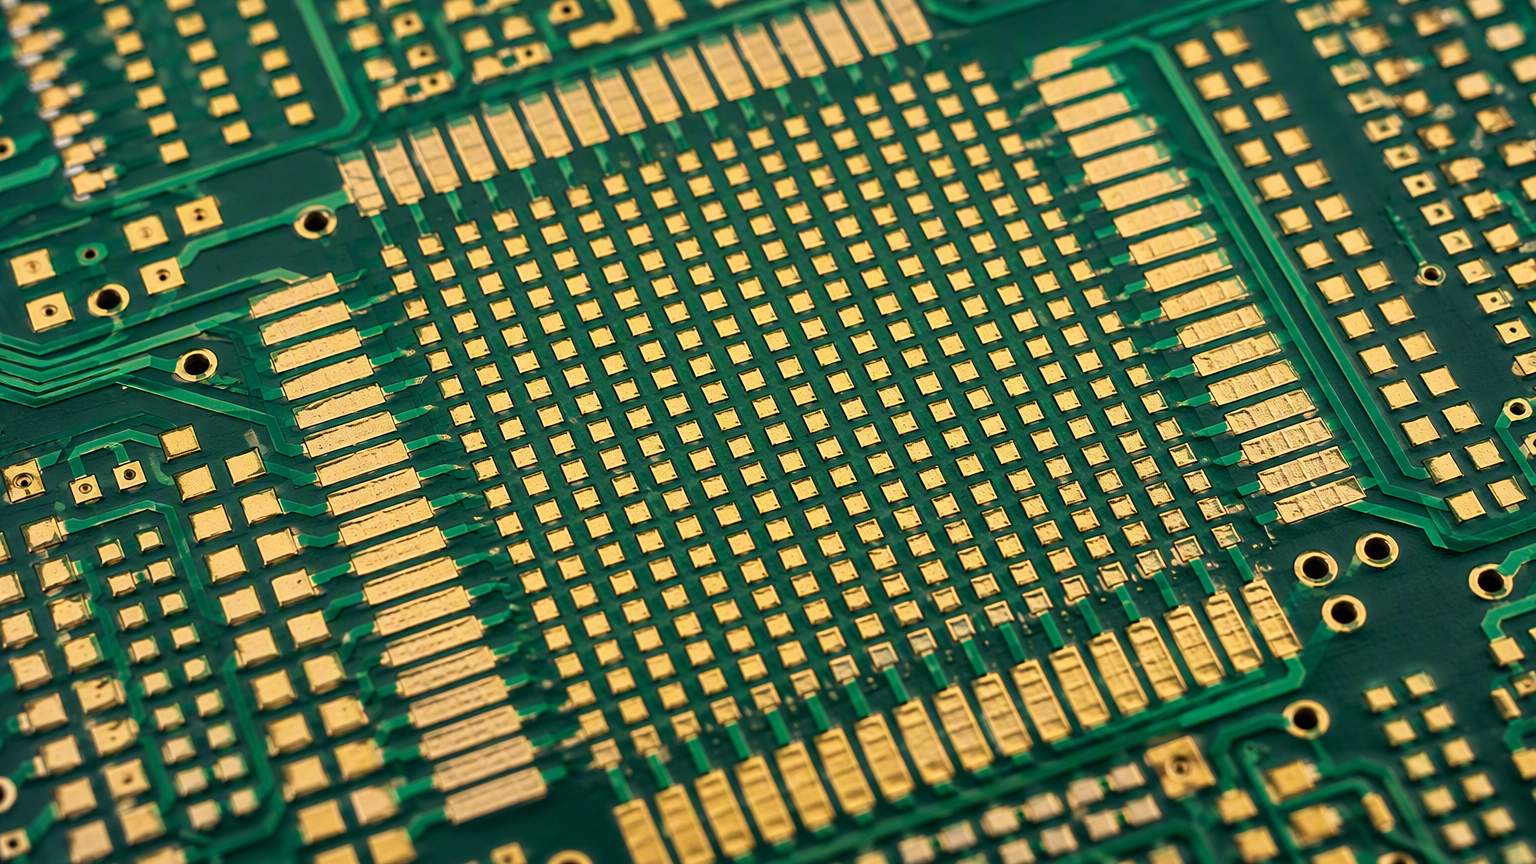
Зеленый пигмент обладает оптимальной светопроницаемостью для ультрафиолетовых волн рабочего диапазона. За счет широкого технологического окна экспонирования и проявления зеленая маска LPI позволяет формировать тончайшие перемычки шириной до 0,08–0,10 мм.
При монтаже компонентов в корпусах BGA и QFN высокой плотности оптимальным выбором служит зеленая маска. Полное отверждение основания перемычки исключает риск ее смывания и отрыва при пайке.
3.2. Технологические особенности черных, белых и цветных масок
Черный пигмент интенсивно поглощает ультрафиолетовое излучение, а белый — сильно рассеивает свет. Это приводит к недостаточному проникновению световой энергии вглубь слоя и увеличивает вероятность бокового подтравливания перемычек.
Для черных, белых и цветных масок минимальная ширина перемычки увеличивается до 0,12–0,15 мм. Разработчики при выборе нестандартного цвета должны заранее закладывать увеличенные масочные зазоры в правилах проектирования.
3.3. Матовая и глянцевая текстура: подавление шариков припоя и инспекция AOI
Глянцевая поверхность маски создает зеркальные блики при направленном освещении. Это может вызывать ложные срабатывания оптических систем автоматической инспекции (AOI).
Матовая поверхность рассеивает свет и улучшает контрастность изображения паяных соединений при оптическом контроле. Кроме того, микрошероховатость матовой маски снижает риск прилипания микрошариков припоя в процессе пайки оплавлением.
4. Физико-химические параметры и стандарты сертификации
4.1. Стандарт IPC-SM-840E и требования к огнестойкости UL 94V-0
Международный стандарт IPC-SM-840E разделяет паяльные маски на класс T (телекоммуникации и промышленная автоматика) и класс H (высокая надежность для медицины и спецаппаратуры). Класс H предусматривает ужесточенные испытания на термоудар, сопротивление изоляции и гидролитическое старение.
Материал маски сертифицируется совместно с базовым диэлектриком на соответствие стандарту пожарной безопасности UL 94V-0. Применение проверенных марок масок является основой электробезопасности готового прибора.
4.2. Стойкость к химическому никель-иммерсионному золочению и тест на адгезию
В процессе нанесения покрытия ENIG плата длительное время находится в растворе при температуре около 85 °C. Качественная маска должна обладать высокой химической стойкостью, исключающей проникновение раствора под полимер.
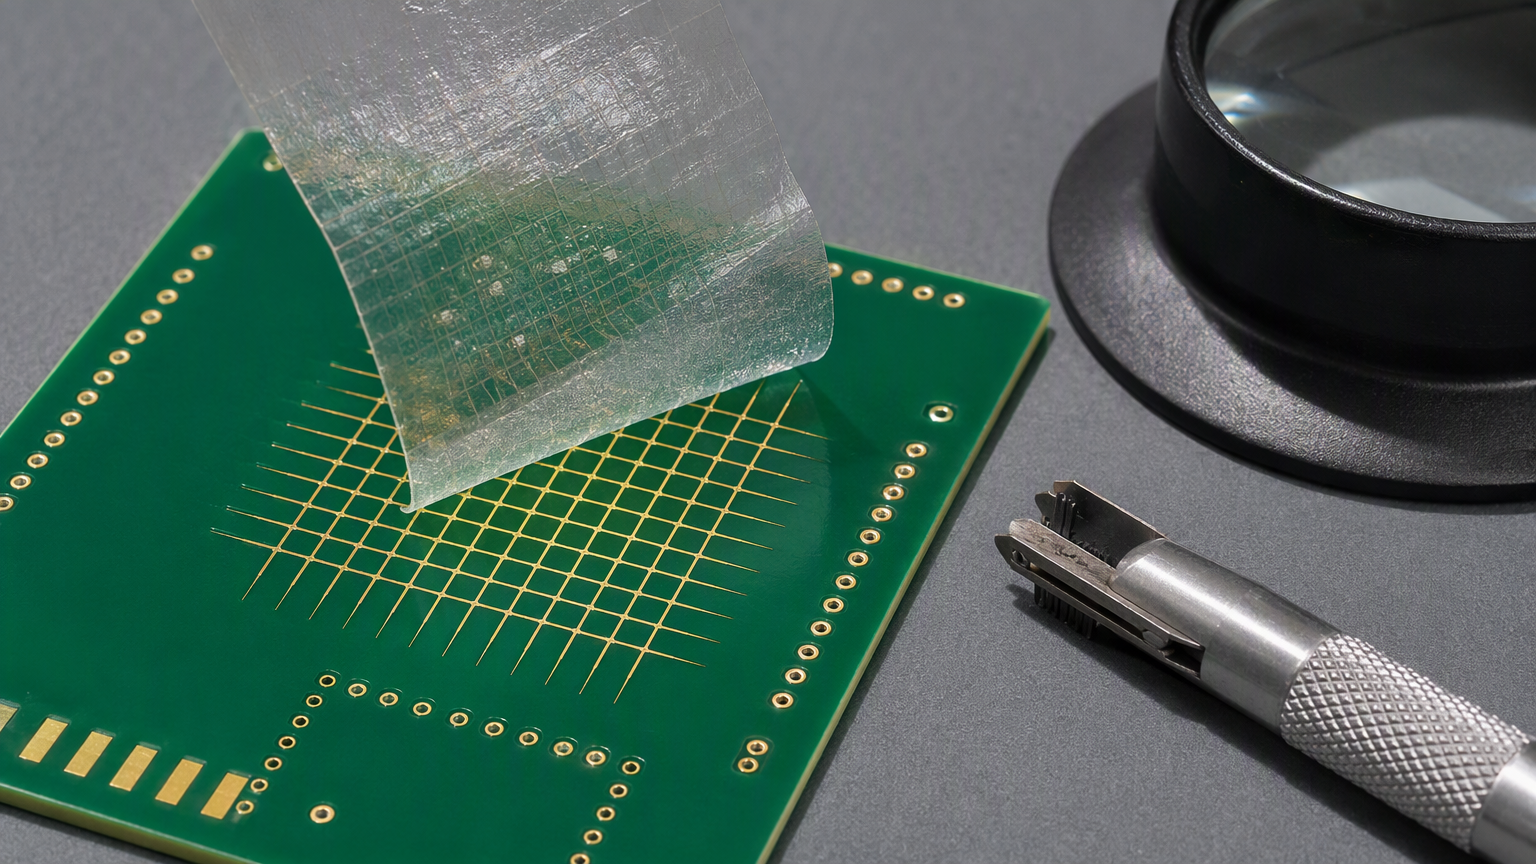
Контроль адгезии выполняется методом решетчатых надрезов с клейкой лентой по стандарту IPC. Отсутствие отслоений подтверждает надежное сцепление маски с медью и гарантирует стойкость к последующим флюсам и отмывкам.
4.3. Диэлектрическая проницаемость и потери в высокочастотных микрополосковых линиях
Слой маски поверх микрополосковой линии изменяет эффективную диэлектрическую проницаемость проводника. На сверхвысоких частотах тангенс угла диэлектрических потерь маски приводит к дополнительному затуханию сигнала.
В цепях СВЧ-антенн и высокоскоростных интерфейсах инженеры применяют масочные вырезы над проводниками. Удаление маски с критических трасс устраняет сдвиг волнового сопротивления и минимизирует потери энергии.
5. Правила проектирования маски для компонентов QFN/BGA и специальных узлов
5.1. Выбор между масочно-определяемыми (SMD) и не масочно-определяемыми (NSMD) площадками
Площадки без ограничения маской (NSMD) обеспечивают смачивание боковых граней меди и обладают повышенной механической прочностью на срез. Площадки с масочным ограничением (SMD) гарантируют идеальную геометрию и плоскую форму контактного пятна.
Для микросхем с шагом выводов менее 0,4 мм правильный расчет зазора вскрытия маски критически важен. Точное совмещение предотвращает перемыкание соседних выводов припоем.
5.2. Согласование способов закрытия и заполнения переходных отверстий
Тентирование (затягивание отверстий маской) защищает переходные отверстия от влаги, но может приводить к выбросу флюса при пайке волной. Заполнение отверстий маской повышает надежность изоляции вокруг компонентов.
Для контактных площадок со встроенными переходными отверстиями (Via-in-Pad) оптимальным решением является заполнение отверстий эпоксидной смолой с последующей металлизацией и меднением заподлицо (POFV). Плоская медная поверхность полностью исключает уход припоя внутрь отверстия при пайке.
5.3. Светодиодные платы высокой мощности и термостойкие маски с высоким Tg
Алюминиевые платы для мощных белых и ультрафиолетовых светодиодов требуют белых масок с повышенным коэффициентом отражения. Специальные составы предотвращают термическое пожелтение и падение светового потока со временем.
Для электроники подкапотного пространства автомобиля и силовых промышленных приводов применяются маски с высокой температурой стеклования (Tg). Высокотемпературные составы сохраняют эластичность и не охрупчиваются при постоянном нагреве.
6. Предотвращение дефектов пайки SMT и анализ технологичности DFM
6.1. Смещение маски и риски ухода припоя в переходные отверстия
Смещение совмещения при экспонировании может привести к наплыву маски на контактные площадки или к случайному вскрытию соседних переходных отверстий. В процессе пайки расплавленный припой уходит в открытое отверстие, вызывая непропай вывода компонента.
Выбор профессиональных услуг контрактного производства PCBA решает проблему дефектов пайки из-за смещения маски. Предварительный инженерный анализ позволяет выявить опасные зазоры между площадками и отверстиями до запуска в производство.
6.2. Риски неполного отверждения: вздутие, отслоение и потемнение золота
Недостаточная температура или малое время сушки приводят к неполной полимеризации эпоксидной основы. Остаточные растворители при нагреве расширяются, вызывая пузыри на маске и окисление контактных площадок.
На производстве строго контролируются профили сушки и окончательного дубления. Только полностью полимеризованная маска выдерживает многократный нагрев без ухудшения адгезии.
6.3. Совместный расчет апертур трафарета и допусков маски на этапе DFM
Проведение DFM-анализа до изготовления плат устраняет технологические конфликты. Инженеры согласовывают размеры апертур трафарета для нанесения пасты с допусками вскрытия паяльной маски.
Точная взаимная коррекция гарантирует попадание пасты строго на металлизированные площадки. Это исключает образование перемычек припоя и микрошариков, существенно повышая выход годной продукции.
7. Технологические возможности JY и подготовка исходных данных для заказа
7.1. Согласование параметров маски и состав пакета файлов Gerber
Отправьте комплект файлов Gerber с точными слоями маски, спецификацию компонентов (BOM), требования к заполнению отверстий и указания по цвету для получения комплексного DFM-анализа и точного коммерческого расчета. Инженерная команда JY проведет всестороннюю оценку проекта с учетом стандартов монтажа PCBA и предложит оптимальные технологические решения для надежного серийного производства.
Заключение: правильный выбор паяльной маски как основа надежности электроники
Выбор паяльной маски — это комплексная инженерная задача, объединяющая свойства полимеров, оптическую микролитографию и технологию поверхностного монтажа PCBA. Взвешенный учет требований к изоляции, минимальной ширине перемычек, химической стойкости и условиям оптического контроля позволяет предотвратить дефекты пайки на этапе серийного производства. Сотрудничество с контрактным производителем, обладающим высокой культурой производства и инженерной поддержкой DFM, обеспечивает стабильный выпуск надежной электронной техники.