Производство медицинских PCB: ключевые стандарты, типы плат и высокая надёжность
Медицинская электроника требует от платы большего, чем простая проводимость цепей. Назначение оборудования, риски для пациента, рабочая среда и способ сборки влияют на производственную схему. Медицинская плата также должна поддерживать управление рисками, проверку процессов и прослеживаемость производства. В этой статье рассмотрены стандарты, типы плат, материалы, производство и контроль сборка печатных плат. Такой подход помогает выстроить более надёжный процесс изготовления медицинской электроники.
1. Сначала определите границы стандартов
1.1. ISO 13485 не является сертификацией отдельной платы
ISO 13485 относится к системе менеджмента качества для медицинских изделий. Стандарт охватывает управление документами, производственные процессы, валидацию, записи и риск-ориентированный подход. Наличие такой системы у поставщика не означает, что конкретная голая PCB получила одобрение как медицинское изделие. Готовое изделие должно также соответствовать применимым нормам и требованиям заказчика.
Поэтому закупкам нужно отдельно оценивать систему качества, возможности производства PCB и требования проекта медицинского изделия. Сертификат показывает область системы менеджмента. Он не заменяет подтверждение материалов, инженерную проверку и валидацию изделия. В проектных документах также следует указывать область действия сертификата.
1.2. IEC 60601-1 нужно применять к готовой системе
IEC 60601-1 рассматривает базовую безопасность и основные характеристики медицинского электрического оборудования. Проект PCB должен учитывать изоляцию, заземление, пути утечки и воздушные зазоры готового оборудования. Для частей, контактирующих с пациентом, также нужно оценивать тип прикладной части и предусмотренные меры защиты.
Одной проверки схемы PCB недостаточно для полной оценки безопасности. Инженеры должны проверить разъёмы, изоляционные прорези, зоны питания и фактические расстояния после сборки. Паяльная маска не может самостоятельно выполнять функцию защитной изоляции. Точные требования определяются стандартом готового оборудования и результатами проектной валидации.
1.3. ISO 14971 требует процесса управления рисками
ISO 14971 применяется для управления рисками медицинских изделий. К рискам, связанным с PCB, относятся нарушение проводимости, повреждение изоляции, тепловые напряжения, дефекты пайки и изменение материалов. Смешение партий и ошибки версий также могут повлиять на риск изделия.
Управление рисками не заканчивается на этапе проектирования. Производственные данные, результаты испытаний и обратная связь после поставки должны входить в общий цикл. Инженеры фиксируют причины риска, меры контроля и подтверждающие данные. Так можно оценить фактическую эффективность принятых мер.
1.4. Для платы, сборки и пайки нужны разные критерии
IPC-6012 и IPC-A-600 применяются к требованиям к жёстким печатным платам и их приёмке. IPC-A-610 используется для оценки внешнего вида и приемлемости электронных сборок. J-STD-001 определяет требования к процессу пайки и паяльным материалам.
Эти документы решают разные задачи. В медицинском проекте их нельзя объединять под названием «сертификация медицинской PCB». Версию стандарта, класс приёмки и требования заказчика следует указать в плане качества. Это снижает риск разных трактовок со стороны закупок, инженеров и отдела качества.
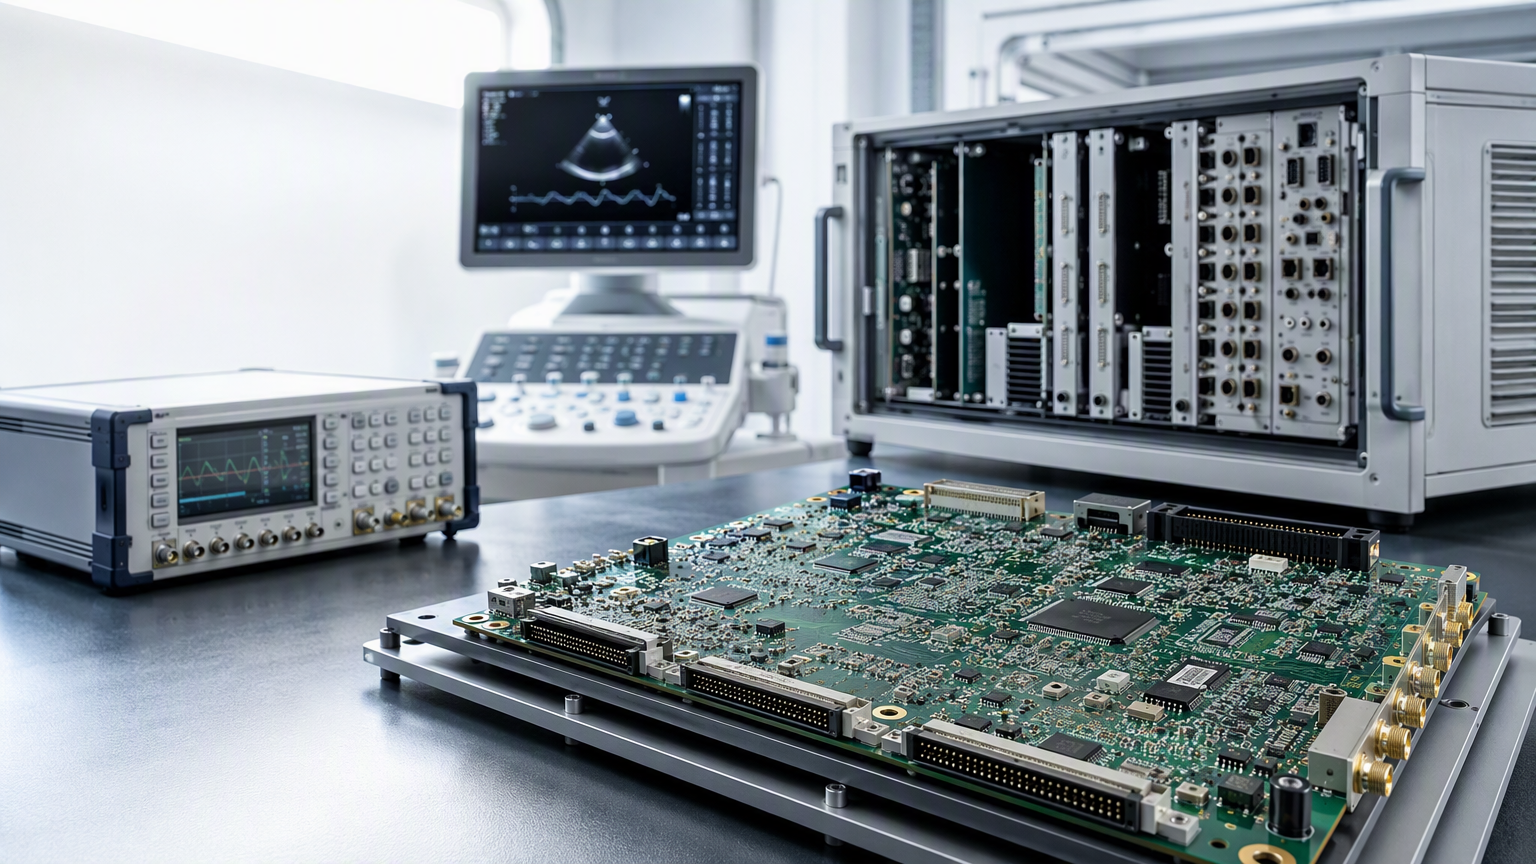
2. Тип медицинского оборудования определяет конструкцию платы
2.1. В системах диагностики часто применяются многослойные жёсткие платы
Ультразвуковые системы, мониторы, диагностическое и визуализирующее оборудование могут содержать много сигнальных каналов. В таких схемах важны шум, перекрёстные помехи, импеданс и опорные плоскости. Число слоёв зависит не только от рабочей частоты. Также учитываются плотность разводки и требования к разделению сигналов.
Плотная конструкция требует продуманного стека слоёв. Сигнальные слои, слои питания и опорные плоскости нужно согласовать между собой. Для высокоскоростных интерфейсов следует подтвердить целевой импеданс и способ измерения. Итоговое число слоёв определяется электрическими характеристиками, габаритами и возможностями производства.
2.2. Оборудование для поддержки жизни и лечения требует изоляции
Инфузионные системы, аппараты поддержки дыхания и некоторые терапевтические устройства могут иметь стороны питания и пациента. До производства PCB нужно подтвердить их взаимное расположение. Конструкция должна учитывать изоляционные прорези, изоляционные материалы, пути утечки, воздушные зазоры и положение разъёмов.
Изоляционную зону нельзя создавать только увеличением расстояния между проводниками. Корпус, винты, разъёмы и детали сборки также могут изменить фактический путь. Инженеры должны проверить изоляцию в составе готовой системы. При необходимости выполняются испытания электрической прочности и изоляции.
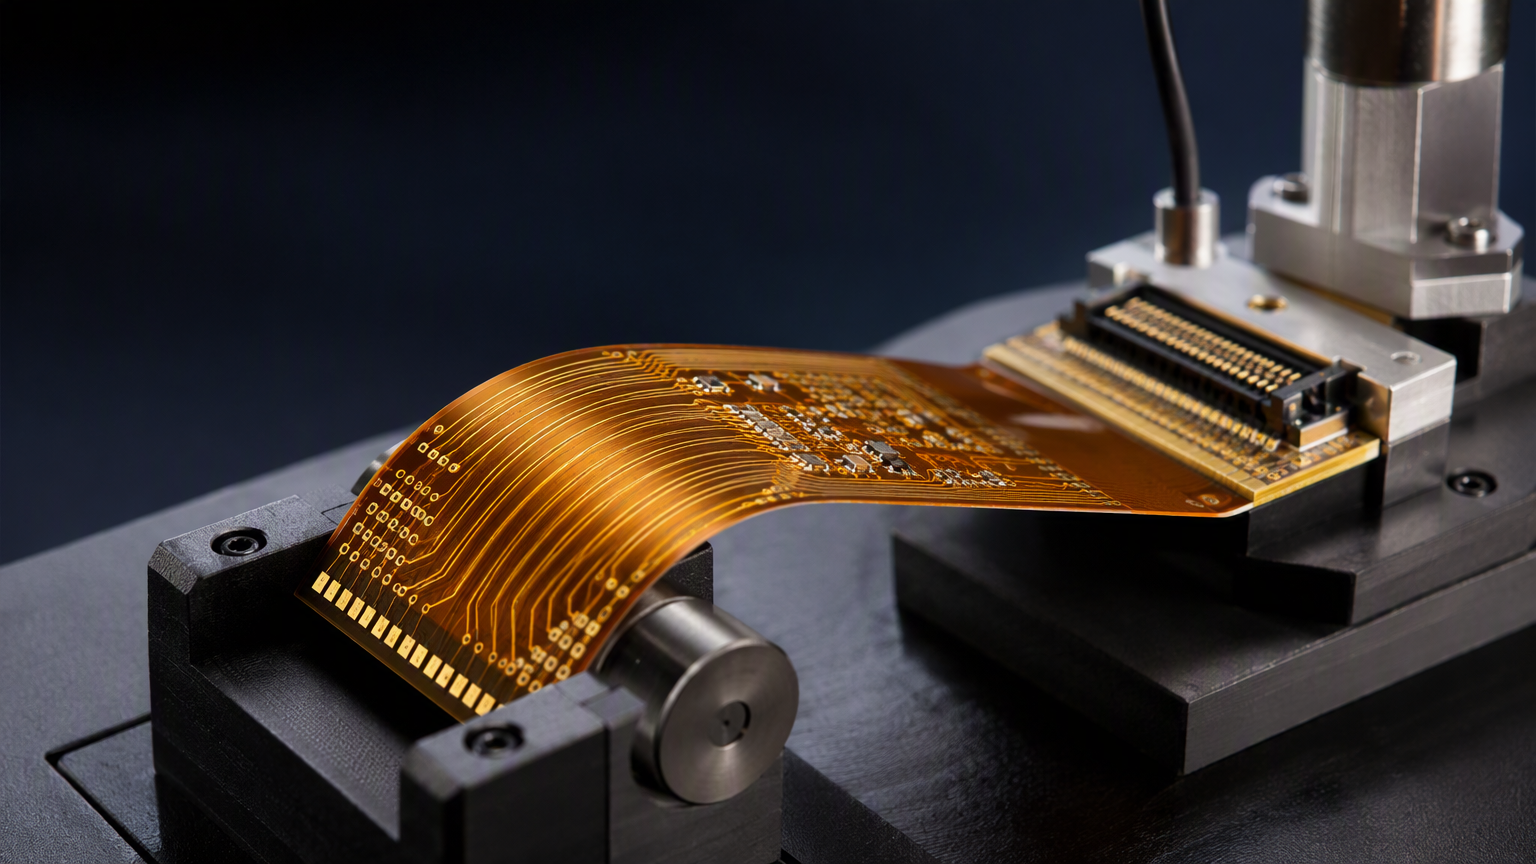
2.3. Носимые устройства и катетеры могут использовать гибкие платы
Носимые датчики, катетеры и эндоскопические соединения предъявляют высокие требования к механическим свойствам платы. При проектировании нужно различать статический и динамический изгиб. В зоне изгиба обычно избегают площадок, переходных отверстий и острых углов проводников.
Для гибкой PCB также проверяются защитный слой, усилители, области соединения и механическое напряжение при сборке. Гибкий материал, тип медной фольги и радиус изгиба нужно оценивать вместе. Срок службы при изгибе нельзя обещать без анализа конструкции изделия. Валидация образца должна включать реальные движения при сборке.
2.4. Платы управления теплом нужно оценивать вместе с системой охлаждения
Хирургические светильники, лазерные драйверы и силовые терапевтические модули могут выделять значительное тепло. Для таких проектов оценивают толщину меди, тепловые площадки, тепловые пути и температуру компонентов. Металлическое основание и другие специальные конструкции выбирают с учётом охлаждения готового оборудования.
Название материала не определяет конечные тепловые характеристики. На температуру также влияют корпус, радиатор, теплопроводящий материал и воздушный поток. Инженеры должны подтвердить конструкцию тепловым анализом и испытанием образца. При производстве медицинской PCB также проверяется влияние теплового напряжения на пайку и межслойную структуру.
3. Материалы и стек должны соответствовать рабочей среде
3.1. FR-4 и материалы с высоким Tg выбирают по условиям работы
Обычный FR-4 подходит для многих плат управления медицинской электроникой. Материалы с высоким Tg применяются при повышенных требованиях к тепловой надёжности. Однако высокий Tg не является обязательным материалом для любого медицинского изделия. Выбор зависит от рабочей температуры, пайки оплавлением, очистки и стерилизации.
Если оборудование проходит повторную высокотемпературную обработку, инженеры должны оценить тепловые характеристики и стабильность размеров материала. Материал, толщина платы и число слоёв также влияют на прессование и сверление. В закупочной документации нужно указывать модель материала. Формулировки «медицинский материал» обычно недостаточно для точного расчёта.
3.2. Высокочастотные и малопотерные материалы нужны для особых сигналов
Медицинское высокочастотное оборудование может требовать малопотерного материала и контролируемого импеданса. В проекте следует указать диэлектрические характеристики, стек, толщину меди, ширину проводников и опорные плоскости. Записи «высокочастотная плата» недостаточно. Также нужно указать модель материала и целевой импеданс.
Контроль импеданса зависит и от производственного процесса. Толщина диэлектрика после прессования может изменить итоговое значение. До запуска производства инженеры должны подтвердить расчёт стека и способ измерения. При необходимости отчёт по импедансу включают в комплект поставки.
3.3. Гибкий материал и усилители нужно проектировать совместно
В гибких PCB часто используют полиимидные материалы. Тип медной фольги, защитный слой и усилители влияют на надёжность изгиба и соединения. Для динамической и статической зоны изгиба применяются разные инженерные решения.
Область разъёма обычно требует усиления. В зоне изгиба нужно избегать чрезмерного наложения слоёв. В производственных данных также отмечают запрещённые зоны и направление сборки. Это помогает снизить локальное напряжение после монтажа.
3.4. Изменение материалов требует формального контроля
В медицинском проекте нельзя самовольно заменять сердцевину, препрег, медную фольгу, паяльную маску и критичные компоненты. Заменяющий материал должен пройти техническое подтверждение и оценку риска. Каждое изменение также требует записи версии.
Партию материала, поставщика, спецификацию и результаты проверки следует включать в данные прослеживаемости. При обнаружении отклонения команда должна быстро определить затронутые партии. Стабильное управление материалами снижает неопределённость последующей валидации.
4. Ключевые процессы производства высоконадёжной медицинской PCB
4.1. Проверка DFM начинается с Gerber и стека
Проверка DFM медицинской PCB не ограничивается шириной проводников и зазорами. Инженеры также проверяют толщину платы, толщину меди, структуру отверстий, паяльную маску, контур и специальные технологии. В область проверки входят зоны изоляции, тестовые точки, пути утечки и требования к очистке.
Для проекта PCBA дополнительно проверяются BOM, файл координат, сборочный чертёж и критичные корпуса. В отчёте нужно указать место проблемы, причину риска и решение. Такая структура помогает проектировщику быстро подтвердить изменения. Общая рекомендация «нужно оптимизировать» не поддерживает производственное решение.
4.2. Прессование, сверление и металлизация отверстий требуют совместного контроля
При прессовании многослойной платы контролируют совмещение слоёв и толщину диэлектрика. Сверление влияет на состояние стенок отверстий и последующую металлизацию. Удаление смолы, чистота стенок и непрерывность медного слоя также влияют на длительную надёжность.
Способ проверки выбирают по толщине платы, диаметру отверстия и отношению толщины к диаметру. Слепые, скрытые и микроотверстия требуют дополнительной оценки. Одно значение толщины меди не описывает всю надёжность. Инженеры должны учитывать микрошлифы, термическое напряжение и электрические испытания.
4.3. Рисунок проводников, маска и финишное покрытие должны быть стабильными
Тонкие проводники и плотные площадки повышают требования к формированию рисунка и контролю. Перемычки паяльной маски, ровность площадок и состояние металлической поверхности влияют на последующую пайку. Для медицинских изделий также важна стабильность между партиями.
Иммерсионное золочение, OSP и бессвинцовое горячее лужение подходят для разных условий. При выборе учитывают плотность площадок, процесс пайки, хранение и последующий ремонт. Финишное покрытие нужно согласовать с BOM, трафаретом и профилем оплавления.
4.4. Очистка и контроль загрязнений входят в производственный процесс
Для медицинской электроники важны ионные загрязнения, остатки флюса и способ очистки. Состояние платы нельзя оценивать только по внешнему виду. На схему очистки влияют материалы, флюс, покрытие и рабочая среда изделия.
Производственная команда должна выбрать метод очистки и проверки по требованиям проекта. Результаты также нужно сохранять в записях. Если после сборки наносится защитное покрытие, чистота поверхности влияет на его адгезию. Очистку, покрытие и сборку следует управлять как единой цепочкой.
4.5. Специальные технологии требуют подтверждения на образцах
Слепые и скрытые отверстия, HDI, обратное сверление, толстая медь, жёстко-гибкая конструкция и специальные изоляционные зоны могут усложнить производство. До серийного выпуска нужно провести проверку образца. Она должна связывать материалы, оборудование, параметры и результаты контроля.
Образец желательно изготавливать в условиях, близких к серийному выпуску. Неподтверждённые предельные технологии не следует сразу назначать серийными условиями. Инженеры также фиксируют отклонения и корректировки. Так формируется воспроизводимое производственное окно.
5. Как построить многоуровневый контроль медицинского сборка печатных плат
5.1. Управление начинается с входного контроля и первой платы
Медицинское сборка печатных плат следует контролировать уже при поступлении материалов и компонентов. В записи о входном контроле указывают партию, спецификацию и результат проверки. До производства также выполняется проверка первой платы. При этом сверяются BOM, корпус, полярность и сторона монтажа.
Печать паяльной пасты, установка компонентов, пайка оплавлением и очистка требуют производственных записей. Критичные материалы и версии программ должны оставаться согласованными. При отклонении инженеры разделяют причины, связанные с проектом, материалом и процессом.
5.2. SPI, AOI и рентген решают разные задачи
SPI в основном проверяет состояние нанесения паяльной пасты. Система помогает обнаружить отклонения объёма, смещения и формы отпечатка. SPI не заменяет проверку паяных соединений. Его основная роль относится к раннему контролю процесса.
AOI проверяет видимые компоненты и паяные соединения. Система может обнаружить отсутствие компонента, смещение, ошибку полярности и некоторые дефекты пайки. Рентгеновский контроль подходит для части скрытых соединений, корпусов BGA и нижних контактных площадок. Эти методы не заменяют друг друга.
Комбинация методов зависит от корпуса компонента, риска изделия и требований заказчика. Для медицинской PCBA высокого риска могут потребоваться электрические и функциональные испытания. Большее число приборов не гарантирует полного покрытия. Инженеры сначала определяют цель каждого метода.
5.3. Электрические и функциональные испытания нужно определить заранее
Проверка на обрыв и короткое замыкание в основном подтверждает состояние электрических соединений. Внутрисхемный тест, граничное сканирование и функциональное испытание охватывают разные проблемы. План проверки медицинского оборудования следует определить на этапе проектирования.
Инженеры подтверждают тестовые точки, оснастку, интерфейсы, программу и критерии оценки. Результаты также связывают с версией изделия. Без ясных границ испытаний отчёт плохо поддерживает оценку риска.
5.4. Проверка надёжности должна отражать реальные условия работы
Для медицинской PCBA могут быть важны термоциклирование, температура и влажность, вибрация, механическое напряжение, изоляция и электрическая прочность. Конкретный набор испытаний зависит от риска изделия и рабочей среды. На план также влияют материалы, конструкция и процесс сборки.
Инженеры не должны применять одну фиксированную температуру или срок службы для всех проектов. Условия проверки должны соответствовать требованиям заказчика и анализу риска. Для образцов также записывают материал, версию и производственную партию. Тогда результат отклонения можно проследить по исходным данным.
5.5. Прослеживаемость должна охватывать плату, материалы, программы и персонал
К объектам прослеживаемости относятся партии платы, паяльной маски, паяльной пасты и компонентов. Также сохраняют время производства, программу оборудования, результаты контроля и записи ремонта. Важны и данные сотрудника, выпустившего изделие, а также записи об отклонении.
Уникальную маркировку и управление версиями проектируют на инженерном этапе. Не следует восстанавливать данные только после отгрузки. При обнаружении проблемы полная история помогает определить затронутую область. Она также поддерживает последующие корректирующие и предупреждающие действия.
6. Как сохранить стабильность от прототипа до малой серии
6.1. Прототип должен быть близок к серийному условию
Ценность прототипа медицинской PCB состоит в проверке конструкции и производственного маршрута. Если прототип и серия используют разные материалы, стеки, покрытия или процессы сборки, результат проверки имеет ограниченную применимость. На этапе прототипа нужно заранее разделить временные и серийные параметры.
Например, при серийном применении материала с высоким Tg прототип не следует долго изготавливать из полностью другого материала. Если серия требует контроля импеданса, прототип также должен сохранять соответствующий стек. Так разработчики получают более полезную обратную связь.
6.2. На этапе NPI проблемы проекта и процесса должны замыкаться
На этапе NPI нужно управлять файлами Gerber, BOM, координатами, сборочным чертежом и замечаниями DFM. Результаты первой платы, записи контроля и подтверждение заказчика также входят в архив проекта. Каждое изменение версии должно иметь причину и описание влияния.
Ручная подпайка и корректировка программы на образце должны иметь объяснение. Они не заменяют изменение конструкции. Последующее производство выполняется по утверждённой версии. Это снижает риск ситуации, когда образец работает, а серия показывает нестабильность.
6.3. В комплексном проекте нужно определить ответственность за материалы и тесты
Комплексный сборка печатных плат может включать производство PCB, закупку компонентов, трафарет, монтаж SMT, монтаж выводных компонентов, пайку, очистку, контроль, программирование и функциональные испытания. Объём услуги зависит от проекта. Поэтому до расчёта нужно определить способ поставки материалов и границы ответственности.
В проектных документах также указывают порядок утверждения замен, ответственность за тестовую оснастку и критерии обработки отклонений. Если материалы поставляет заказчик, проверяются упаковка, партия и состояние поставки. Чёткие границы ответственности упрощают дальнейшую работу.
6.4. В медицинском проекте нужно управлять изменениями и несоответствиями
При изменении материала, процесса, поставщика, программы или конструкции оценивают влияние на изделие. Неподтверждённые изменения нельзя сразу вводить в производство. При обнаружении несоответствия сначала изолируют затронутую партию.
Затем команда анализирует причину и выбирает способ обработки. Ремонт, утилизация и разрешение на отклонение должны иметь записи утверждения. Эффективность корректирующего действия также нужно проверить. Так единичное отклонение становится основанием для улучшения процесса.
7. Как оценить производителя медицинских PCB и подготовить данные проекта
7.1. Проверьте систему качества, технологии и инженерные материалы
При выборе производителя медицинских PCB нельзя смотреть только на количество сертификатов. Закупки также проверяют управление документами, обучение, управление изменениями и обработку несоответствий. Поставщик должен объяснить, как требования качества входят в документы проекта PCB и PCBA.
Также нужно подтвердить реальные возможности производства нужного типа платы. Проверка может включать многослойные жёсткие платы, гибкие платы, жёстко-гибкие конструкции, контроль импеданса и специальные отверстия. Для PCBA дополнительно подтверждают применимость SMT, DIP, SPI, AOI, рентгеновского контроля, внутрисхемного и функционального тестирования.
Сертификаты на материалы, записи партий, производственные параметры, программы оборудования и результаты контроля также входят в аудит. У поставщика должны быть понятные записи ремонта и отгрузки. В медицинском проекте важен не объём данных сам по себе. Важно быстро определить затронутую область при появлении проблемы.
Для инженерной оценки проекта медицинской PCB и сборка печатных плат можно передать файлы Gerber, перечень BOM, файл координат, данные стека, требования к материалу, сборочный чертёж и требования к испытаниям. Желательно также указать рабочую среду, требования к изоляции, планируемое количество и версию изделия. На основе этих данных инженеры оценят тип платы, материал, производственные сложности, процесс сборки, объём контроля и план последующей валидации.
Заключение: надёжность медицинской PCB создаёт вся производственная цепочка
Производство медицинской PCB не сводится к изготовлению платы или монтажу компонентов. Надёжность формируется границами стандартов, управлением рисками, выбором материалов, стеком слоёв, контролем процессов, многоуровневой проверкой, прослеживаемостью и управлением версиями. PCB и сборка печатных плат должны проверяться в единой инженерной цепочке.
Для сложного медицинского проекта рекомендуется выполнить проверку DFM до изготовления прототипа. Также нужно заранее подтвердить файлы Gerber, BOM, координаты, сборочный чертёж и требования к испытаниям. Производитель с опытом управления медицинскими документами, процессами и прослеживаемостью помогает сделать переход от разработки к производству более понятным.